


Wärmebehandlung von Metallen · Maribor
Spannungsarmglühen von Schweißkonstruktionen bis 100 t
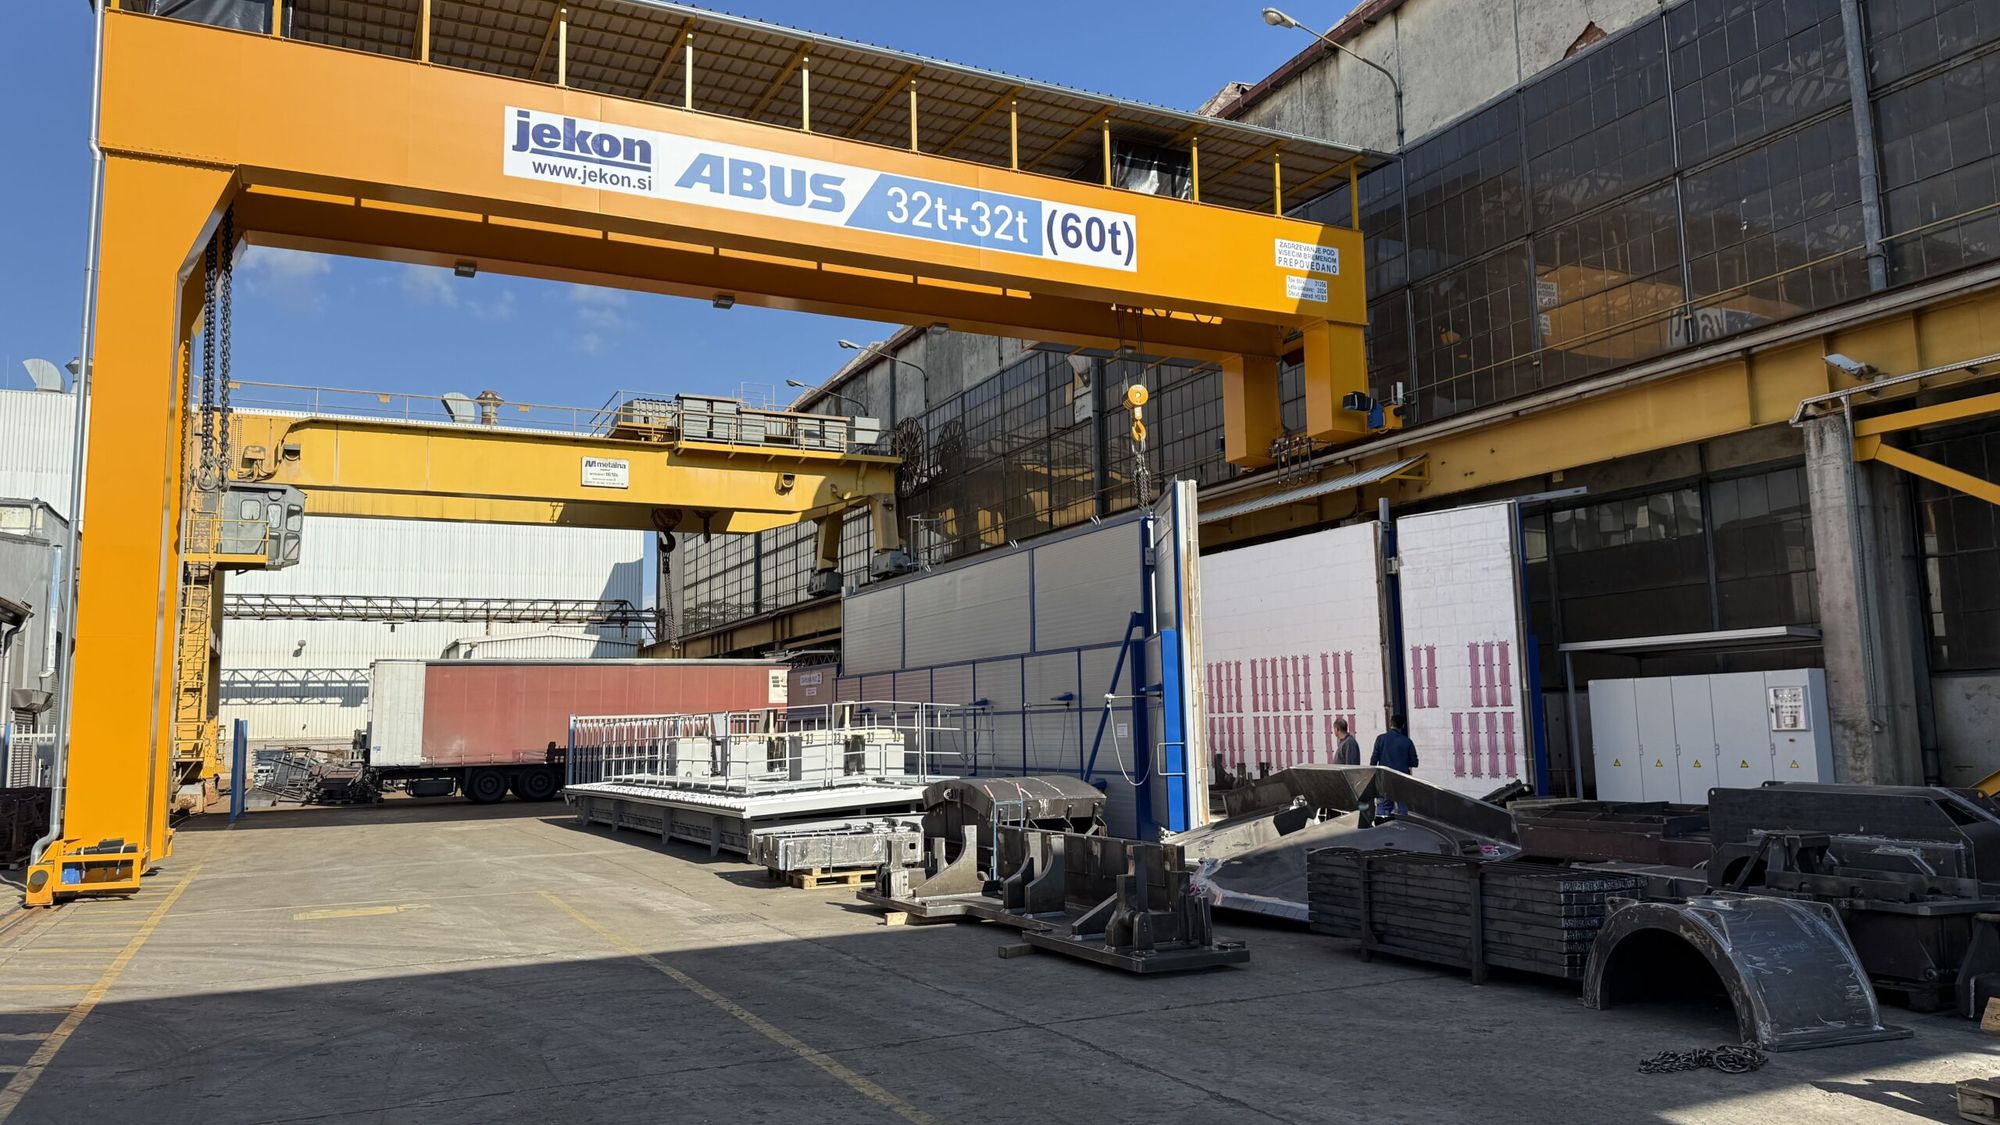
Vier Industrieöfen, in die auch Werkstücke mit einer Länge von bis zu 12,8 Metern passen. Kontrollierter Temperaturzyklus und Glühdiagramm für jede Schweißkonstruktion, bevor sie in die mechanische Bearbeitung geht.
Was wir tun
Ihr Partner für die Wärmebehandlung von Schweißkonstruktionen
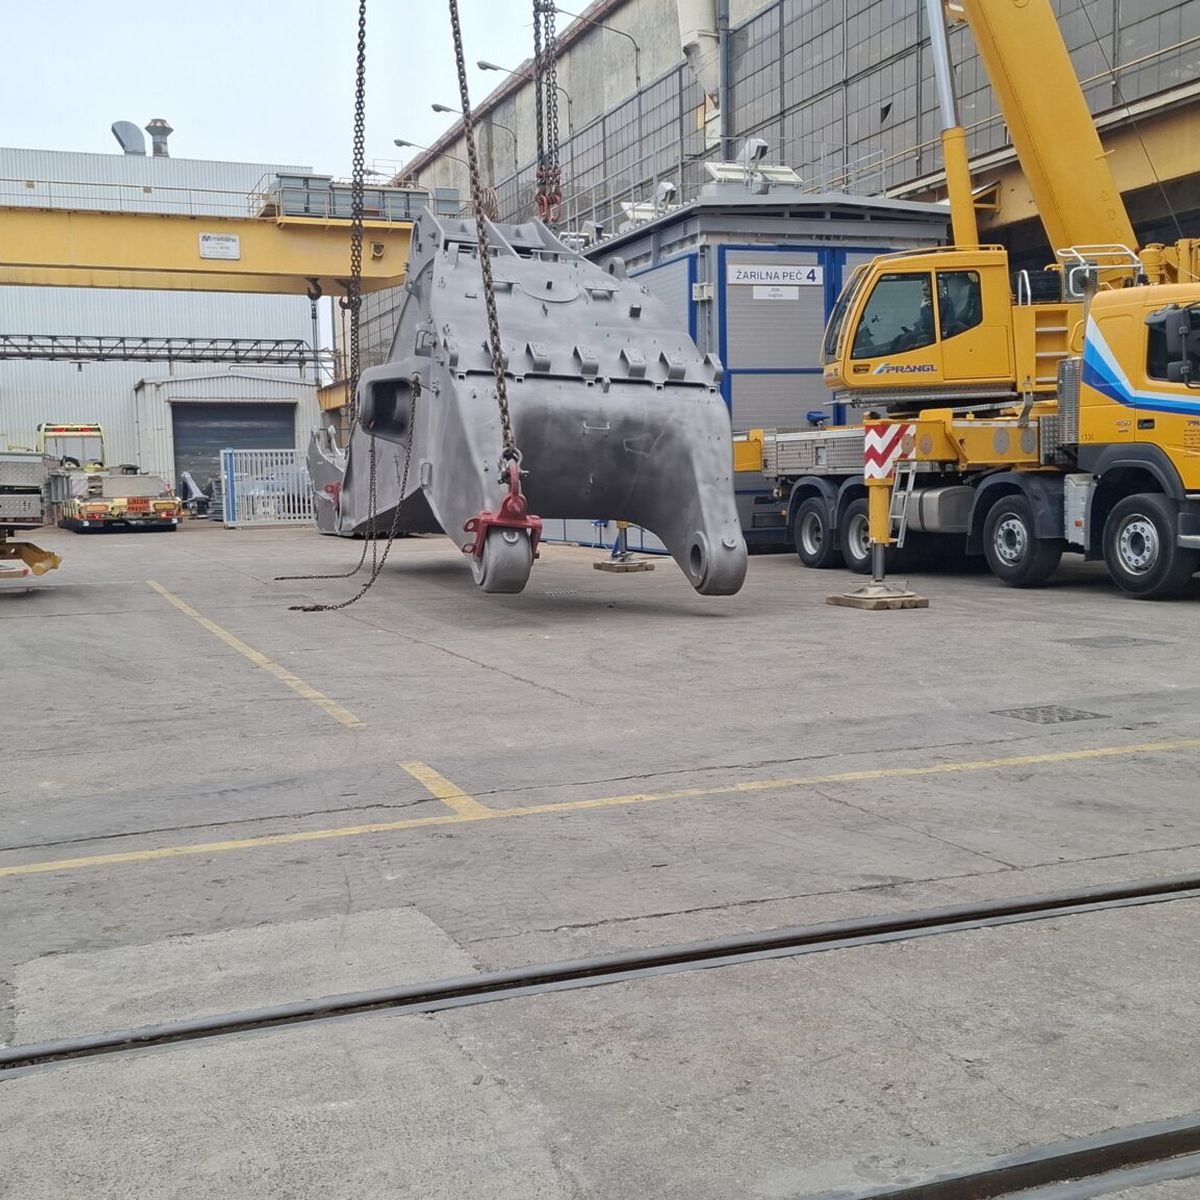
Sie liefern die Schweißkonstruktion an, wir laden sie mit dem Kran in den Ofen, glühen sie nach dem vorgegebenen Zyklus und laden sie wieder auf Ihr Fahrzeug.
Alles zum Glühen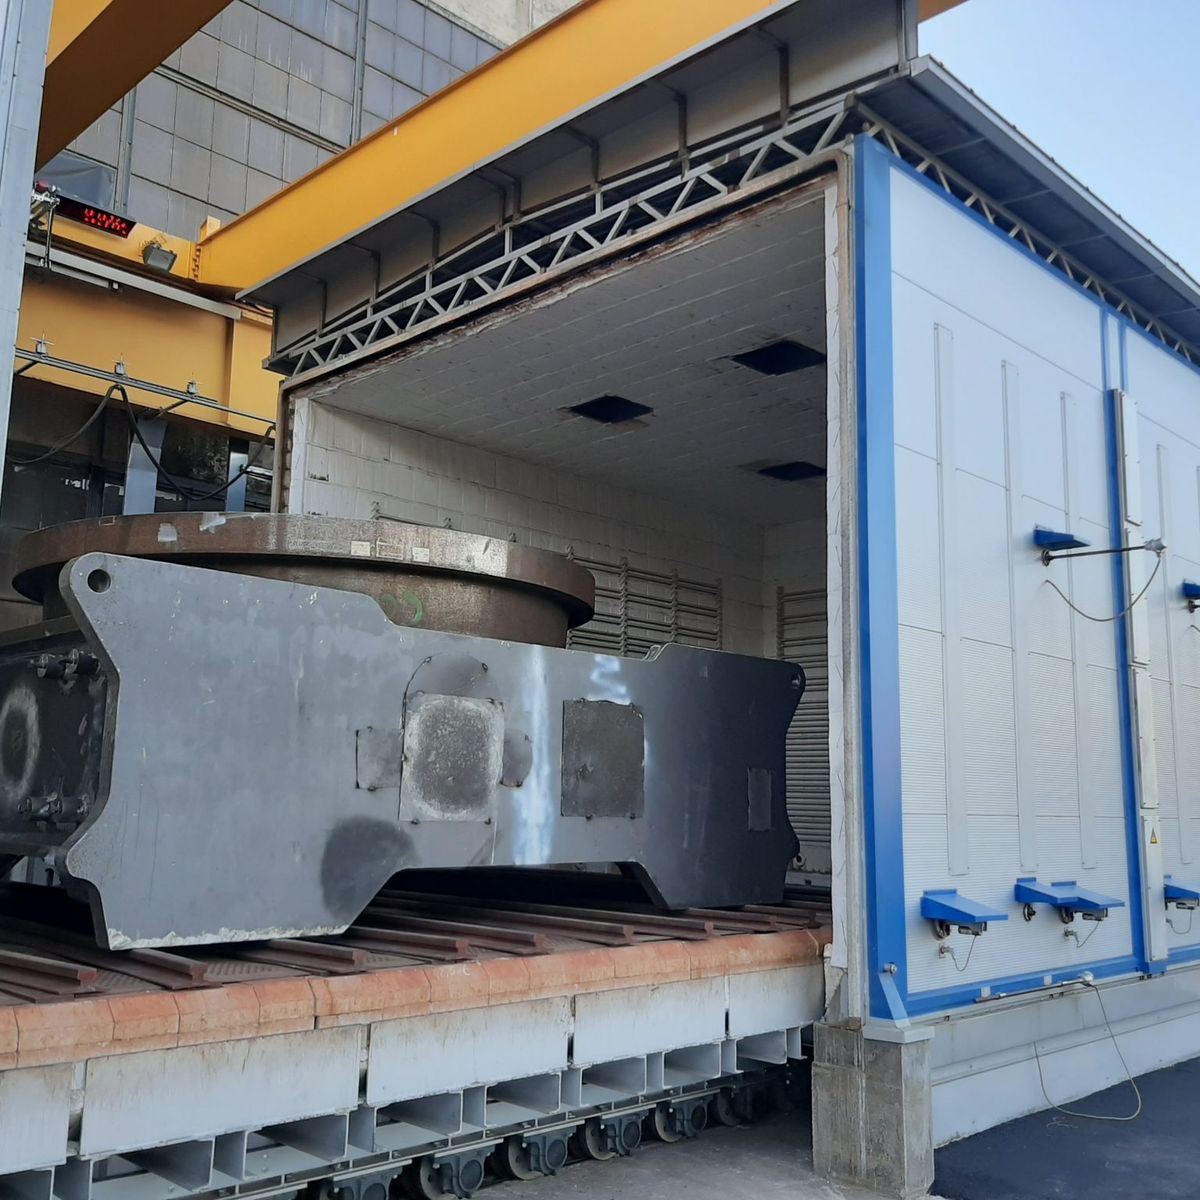 01SpannungsarmglühenAbbau von Eigenspannungen nach dem Schweißen, vor der mechanischen Bearbeitung.
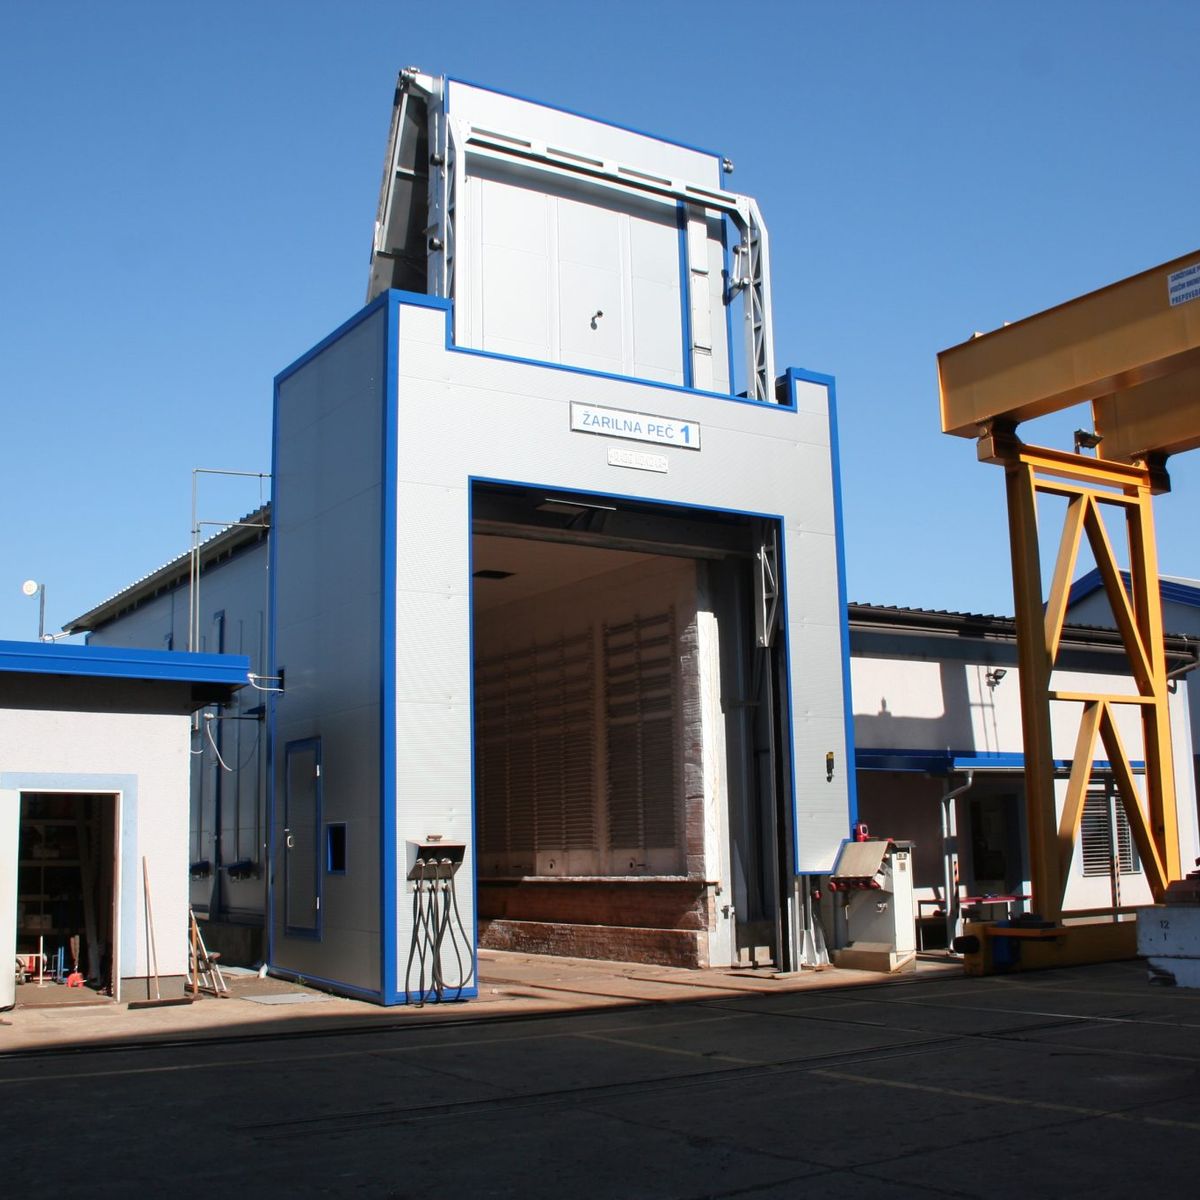
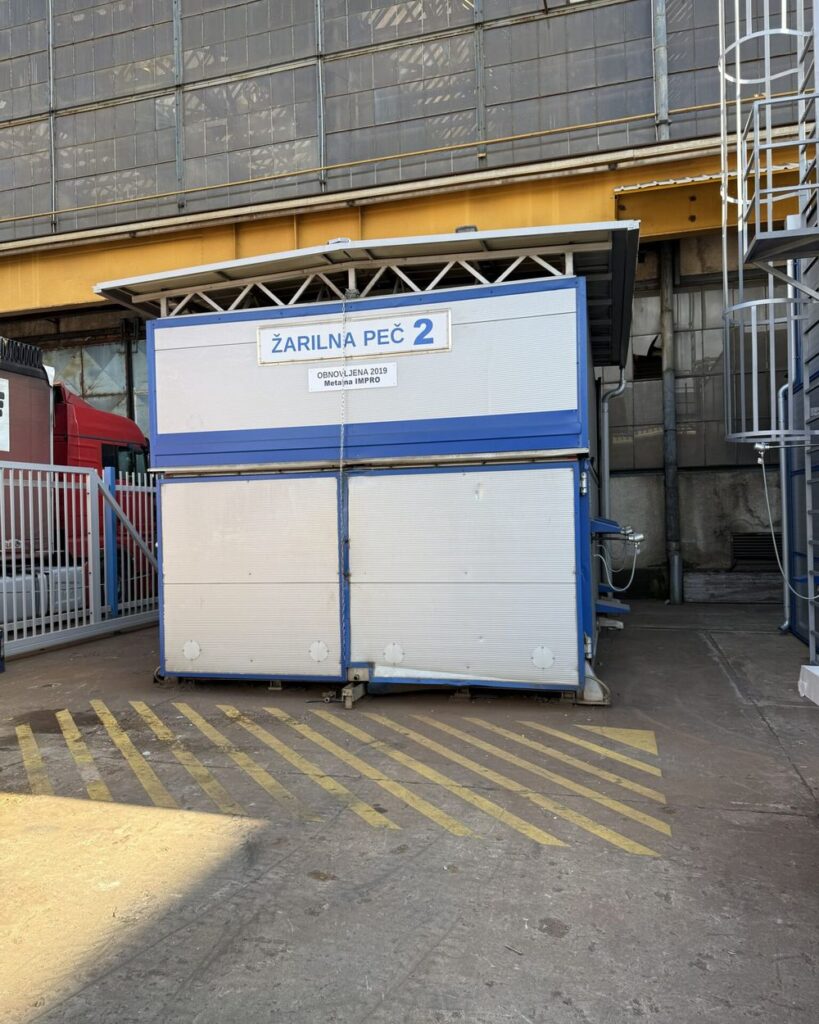
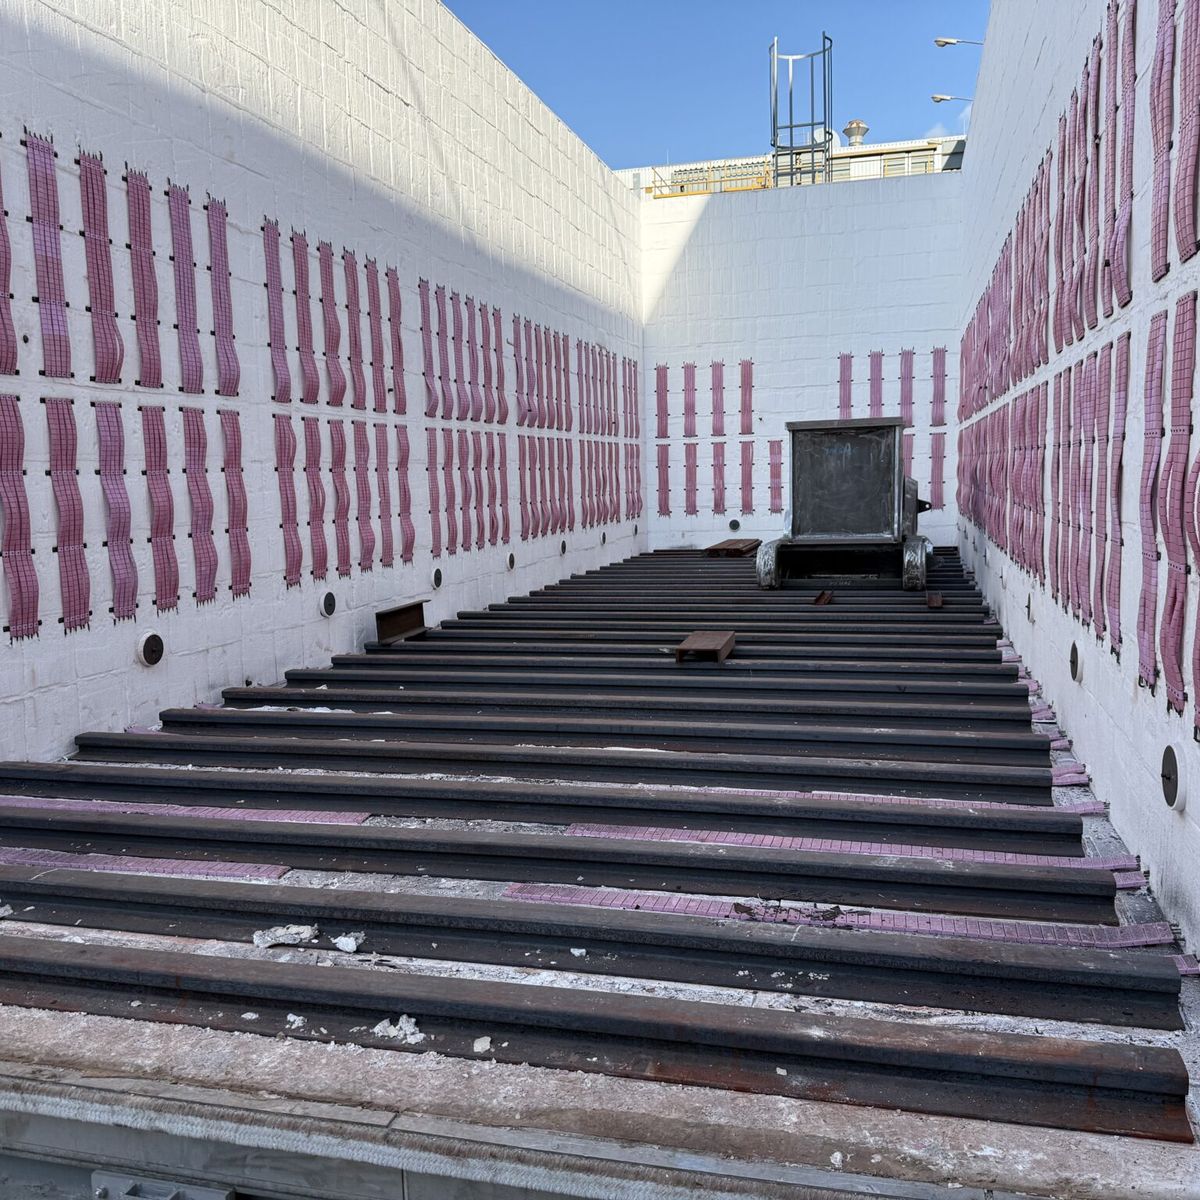 02Öfen und KapazitätenVier Öfen bis 12,8 m Länge und 100 t Tragfähigkeit.
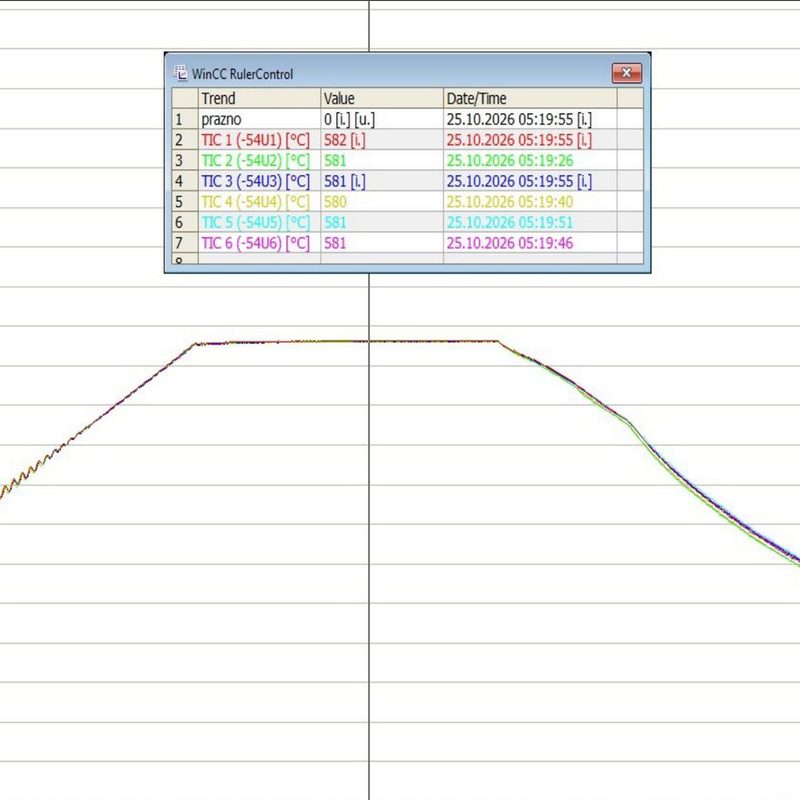 03Messung und DiagrammAutomatische Steuerung, Fühler am Werkstück, Diagramm für jeden Zyklus.
 04Qualität und ZertifikateISO 9001, ISO 14001, SGS und DNV.
Kontrollierter Prozess
Präziser Zyklus. Dokumentiertes Ergebnis.
Mehrzonenregelung
Die Heizzonen des Ofens regeln wir getrennt, sodass sich auch ein massives Werkstück mit unterschiedlichen Wandstärken gleichmäßiger erwärmt.
Automatische Steuerung
Aufheizen, Halten und Abkühlen laufen nach einem eingestellten Programm, das sich bei jedem Zyklus identisch wiederholt.
Fühler am Werkstück
In den Öfen 3 und 4 messen wir die Temperatur direkt an der Schweißkonstruktion, mit bis zu 12 Fühlern.
Glühdiagramm
Nach jedem Zyklus wird automatisch ein Diagramm erstellt. Bei Messung mit Thermoelementen erhalten Sie zusätzlich einen Bericht.
Krane mit 20 t und 64 t
Das Be- und Entladen übernehmen wir selbst, auch bei den schwersten Werkstücken.
Eigene Photovoltaikanlage
Eine Anlage mit 156,6 kWp und ein Speicher mit 1305 kWh decken einen Teil des Ofenverbrauchs.
Unsere Öfen
Vier Öfen für jede Größe von Schweißkonstruktionen
Den Ofen wählen wir nach Abmessungen, Gewicht und erforderlichem Temperaturzyklus. Senden Sie uns die Zeichnung, wir prüfen, welcher der richtige ist.
- B × H
- 3,4 × 3,6 m
- Tiefe
- 12,0 m
- Max. Temperatur
- 650 °C
- B × H
- 3,0 × 2,7 m
- Tiefe
- 4,4 m
- Max. Temperatur
- 580 °C
- B × H
- 5,3 × 4,0 m
- Tiefe
- 6,4 m
- Max. Temperatur
- 650 °C
- B × H
- 3,9 × 4,5 m
- Tiefe
- 12,8 m
- Max. Temperatur
- 750 °C
Ofengrundrisse im gleichen Maßstab, Raster 1 m.
Ablauf
Von der Anfrage bis zur Abholung
Den genauen Termin erfahren Sie schon bei der Anfrage. Wenn nicht viel los ist, ist das Werkstück in der Regel in 2 bis 3 Tagen fertig.
Anfrage senden- 1
Anfrage
Sie senden uns Zeichnung, Gewicht, Werkstoff und den erforderlichen Temperaturzyklus.
- 2
Anlieferung nach Termin
Wir nehmen Fahrzeuge bis 30 m Länge und 6 m Breite an.
- 3
Glühen
Aufheizen, Halten auf Temperatur und kontrolliertes Abkühlen.
- 4
Diagramm und Abholung
Wir laden das Werkstück auf Ihr Fahrzeug, das Glühdiagramm erhalten Sie dazu.
Temperaturzyklus
Jeder Zyklus wird im Diagramm festgehalten
Wir erwärmen das Werkstück schrittweise, halten es auf der geforderten Temperatur und kühlen es kontrolliert ab. Der Verlauf des Zyklus wird automatisch im Glühdiagramm aufgezeichnet, das Sie zusammen mit dem Werkstück erhalten.
In den Öfen 3 und 4 messen wir die Temperatur auch direkt am Werkstoff, mit bis zu 12 Fühlern.
So läuft das Glühen ab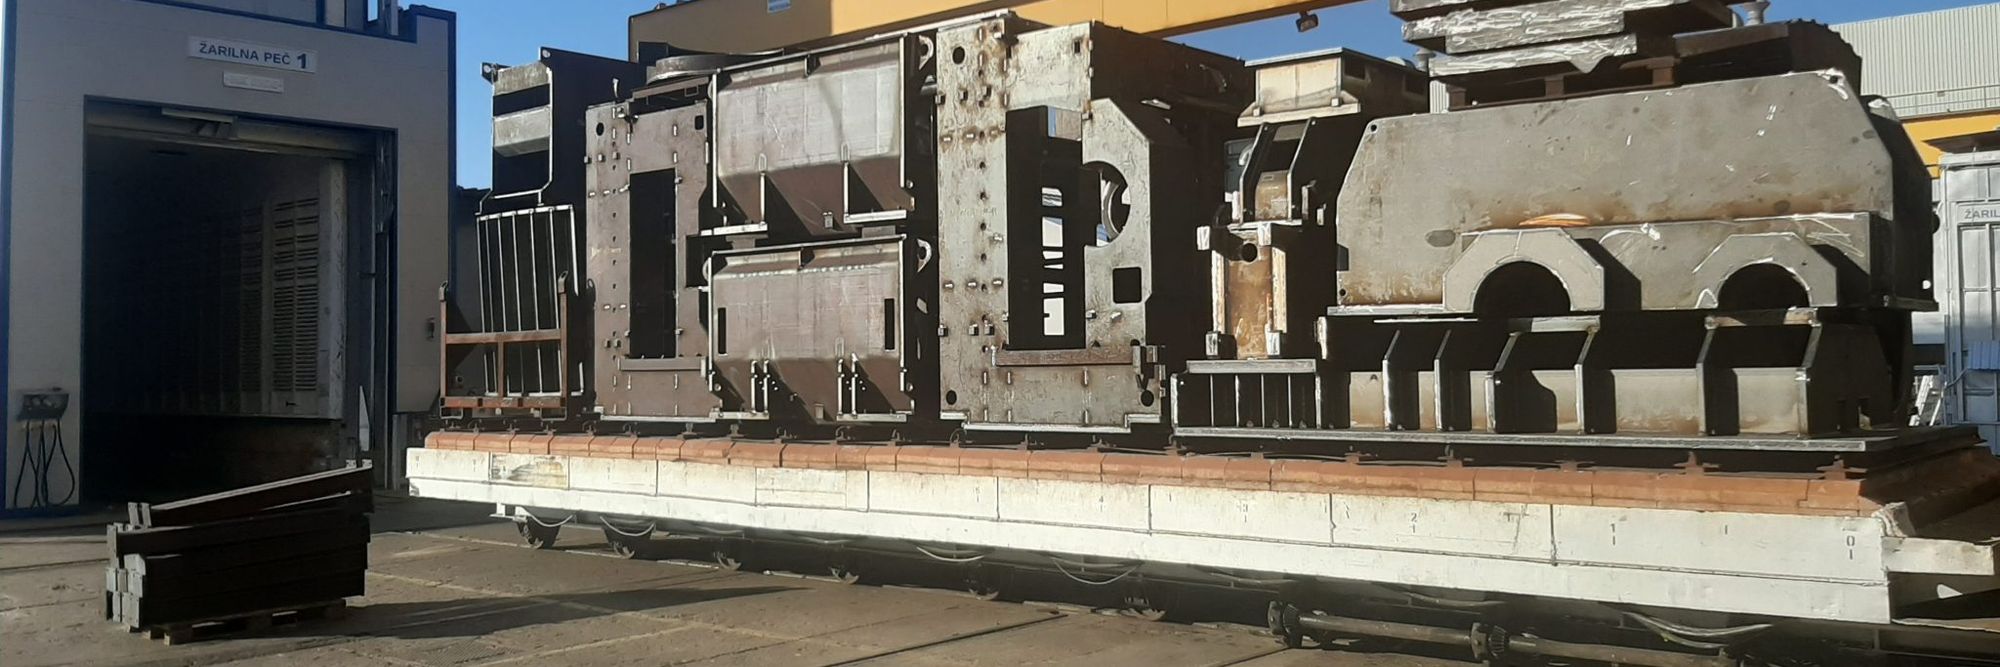
Häufige Fragen
Was Auftraggeber zuerst fragen
Baut das Spannungsarmglühen Eigenspannungen vollständig ab?
Kann das Glühen Verzug beim Fräsen verhindern?
Wie schnell können Sie glühen?
Erhalte ich ein Glühdiagramm?
Welche Angaben schicke ich für ein Angebot?
Anfrage
Sie senden die Zeichnung. Wir wählen den passenden Ofen.
Maße, Gewicht und Werkstoff genügen uns, um zu prüfen, welcher Ofen passt, und Ihnen einen Termin zu nennen.
Anfrage senden