


- Startseite
- Messung und Dokumentation
Prozesskontrolle
Messung und Dokumentation
Automatische Zyklussteuerung, bis zu 12 Fühler am Werkstück und ein Glühdiagramm für jede Schweißkonstruktion.
Was Sie erhalten
Glühen, das Sie nachweisen können
Für Auftraggeber, die die Durchführung der Wärmebehandlung gegenüber ihren Kunden oder in der technischen Dokumentation nachweisen müssen.
Automatische Steuerung
Das Temperaturprogramm läuft automatisch, vom Aufheizen bis zum Abkühlen.
- wiederholbarer Zyklus
- Überwachung aus dem Steuerraum
- Mehrzonenregelung
Fühler am Werkstoff
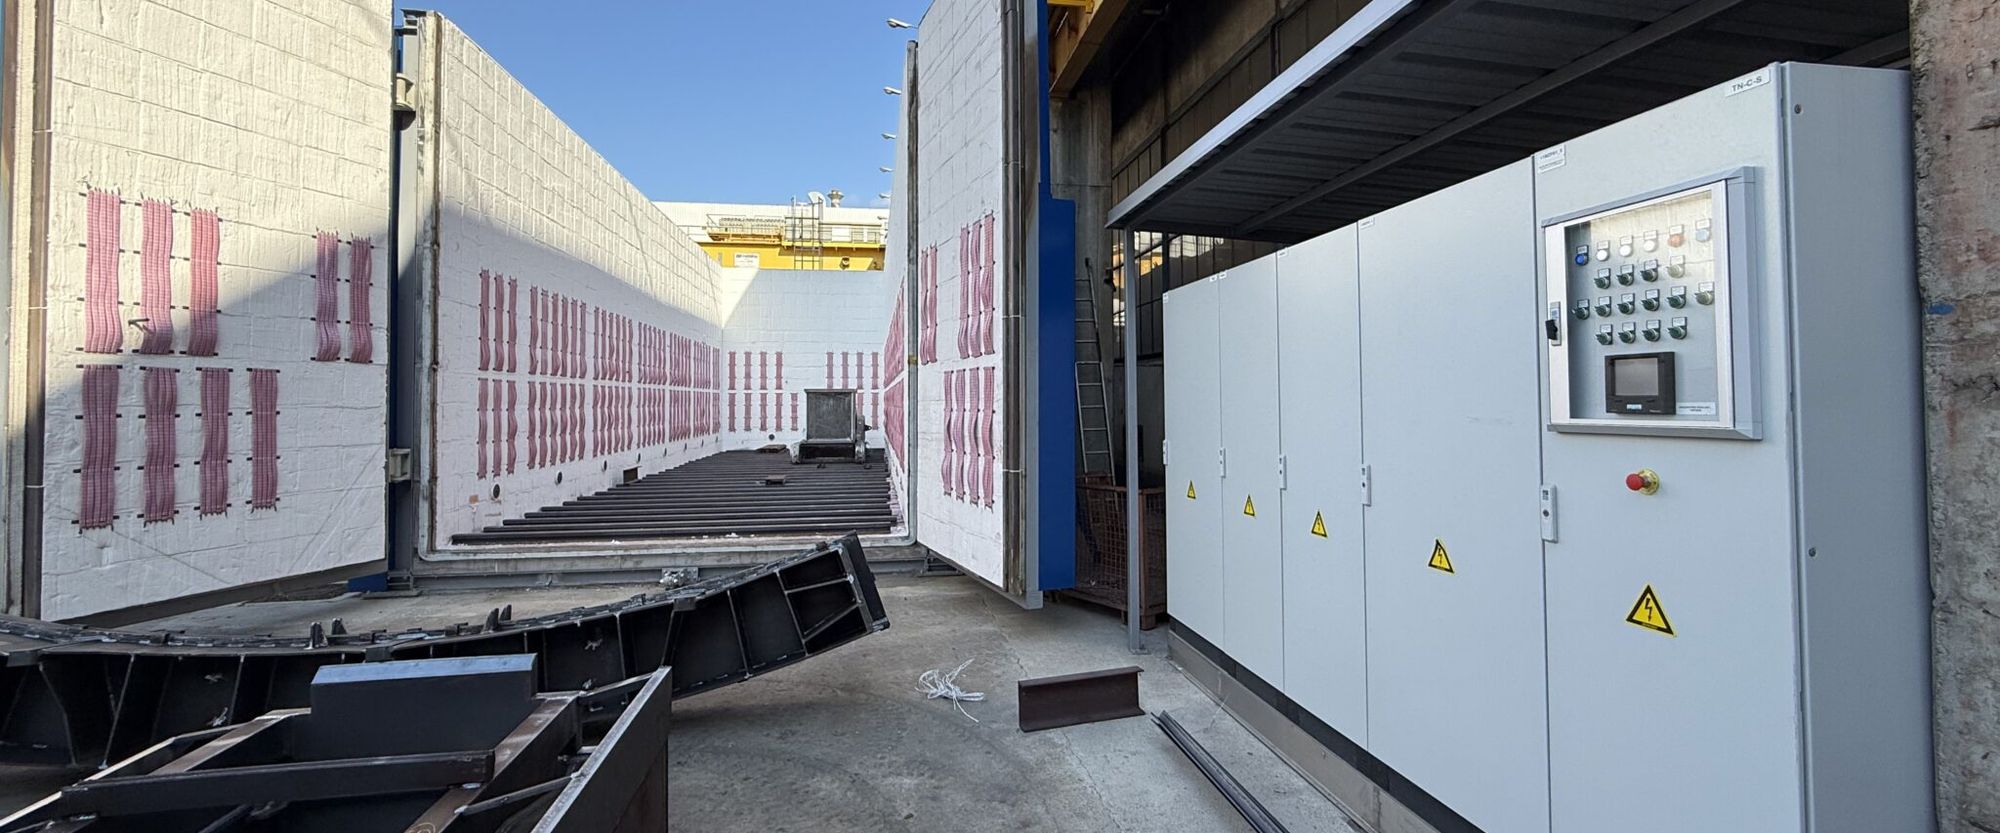
In den Öfen 3 und 4 schließen wir bis zu 12 Fühler direkt an der Schweißkonstruktion an.
- Thermoelemente oder MTC
- Messstellen nach Ihrer Vorgabe
- Temperatur im Werkstoff, nicht nur im Ofen
Diagramm und Bericht
Nach Ende des Zyklus wird das Glühdiagramm automatisch erstellt.
- Diagramm für jeden Zyklus
- Bericht bei Einsatz von Thermoelementen
- Umfang stimmen wir vorher ab
Glühdiagramm
Was das Diagramm zeigt
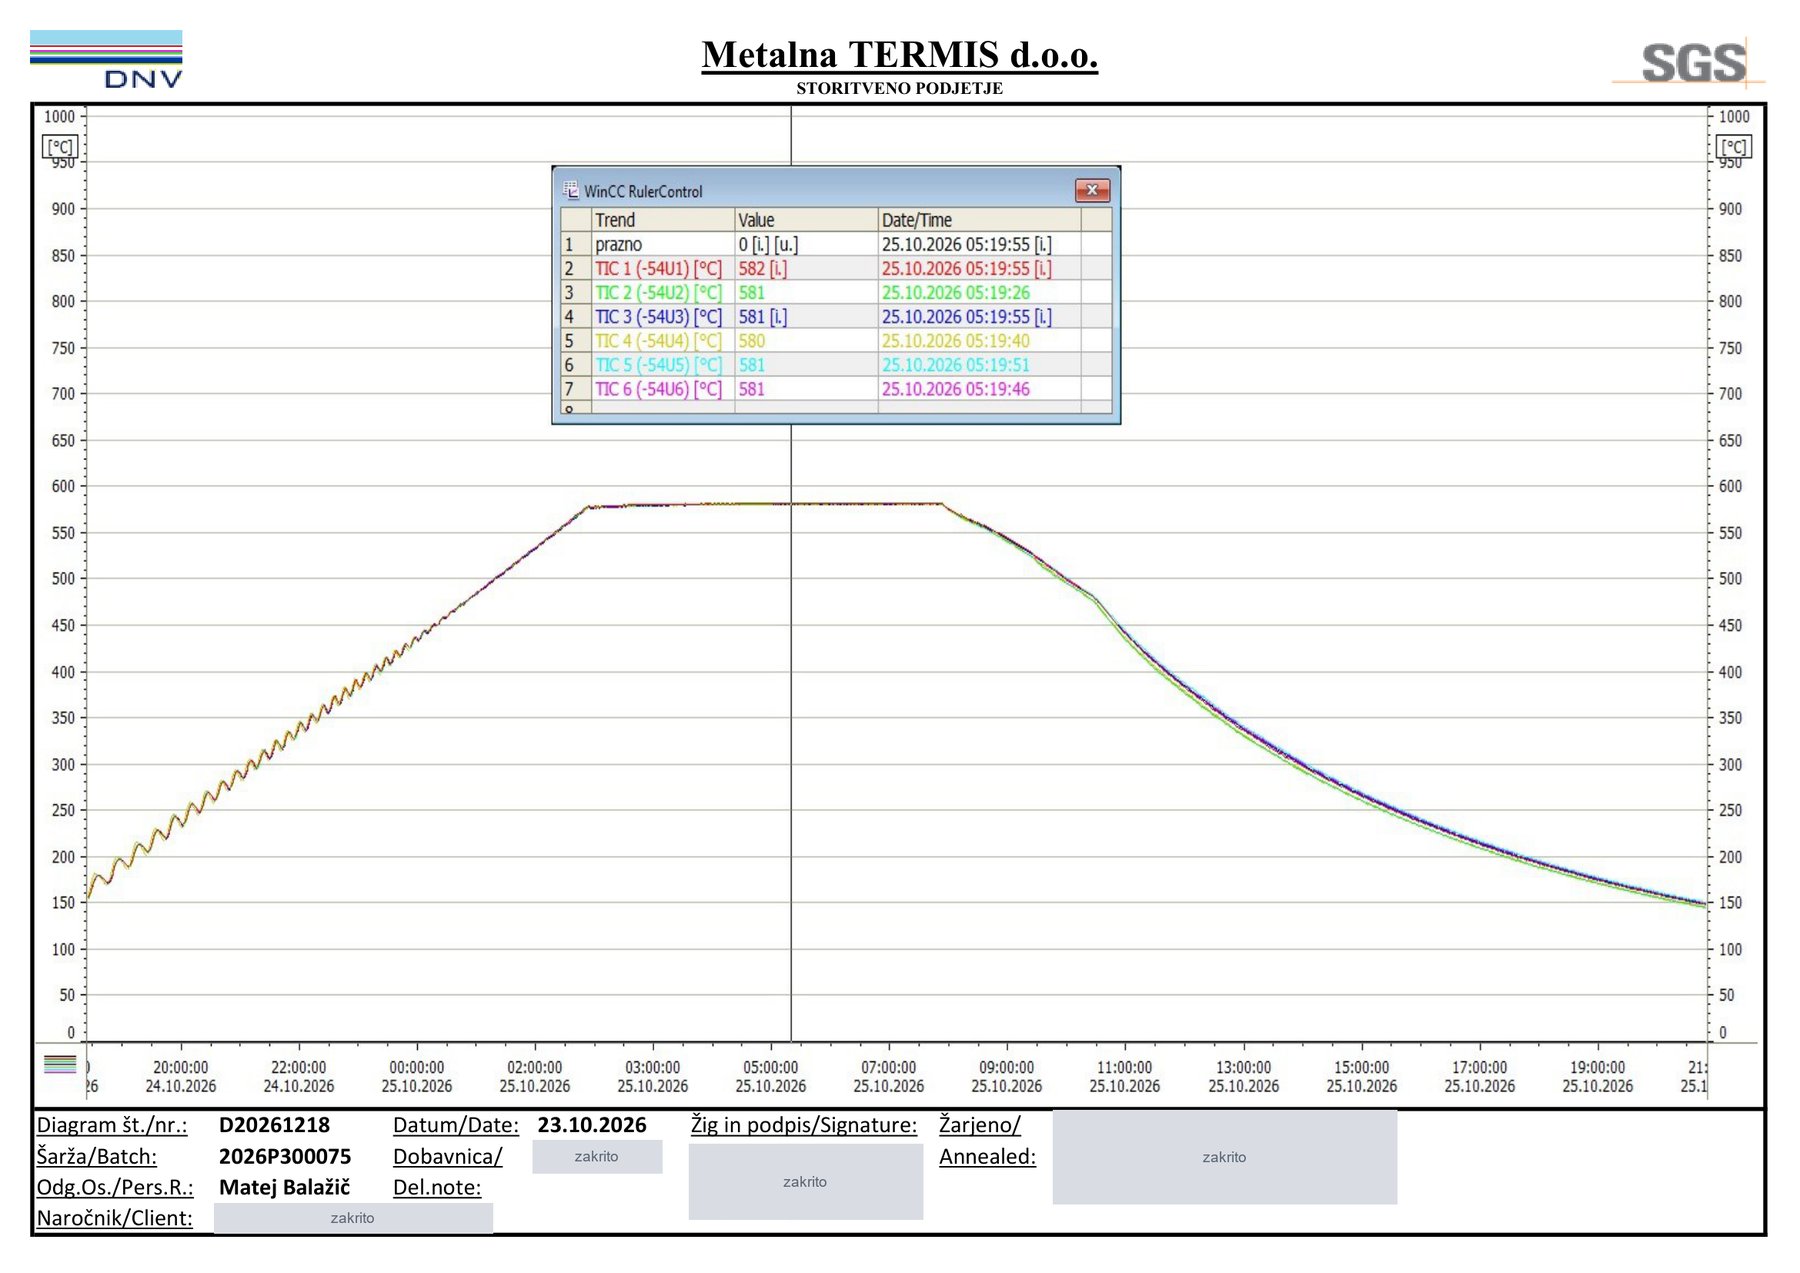
Das Glühdiagramm ist eine grafische Darstellung der Temperatur über die Zeit: Verlauf des Aufheizens, Haltezeit auf der geforderten Temperatur und Abkühlung.
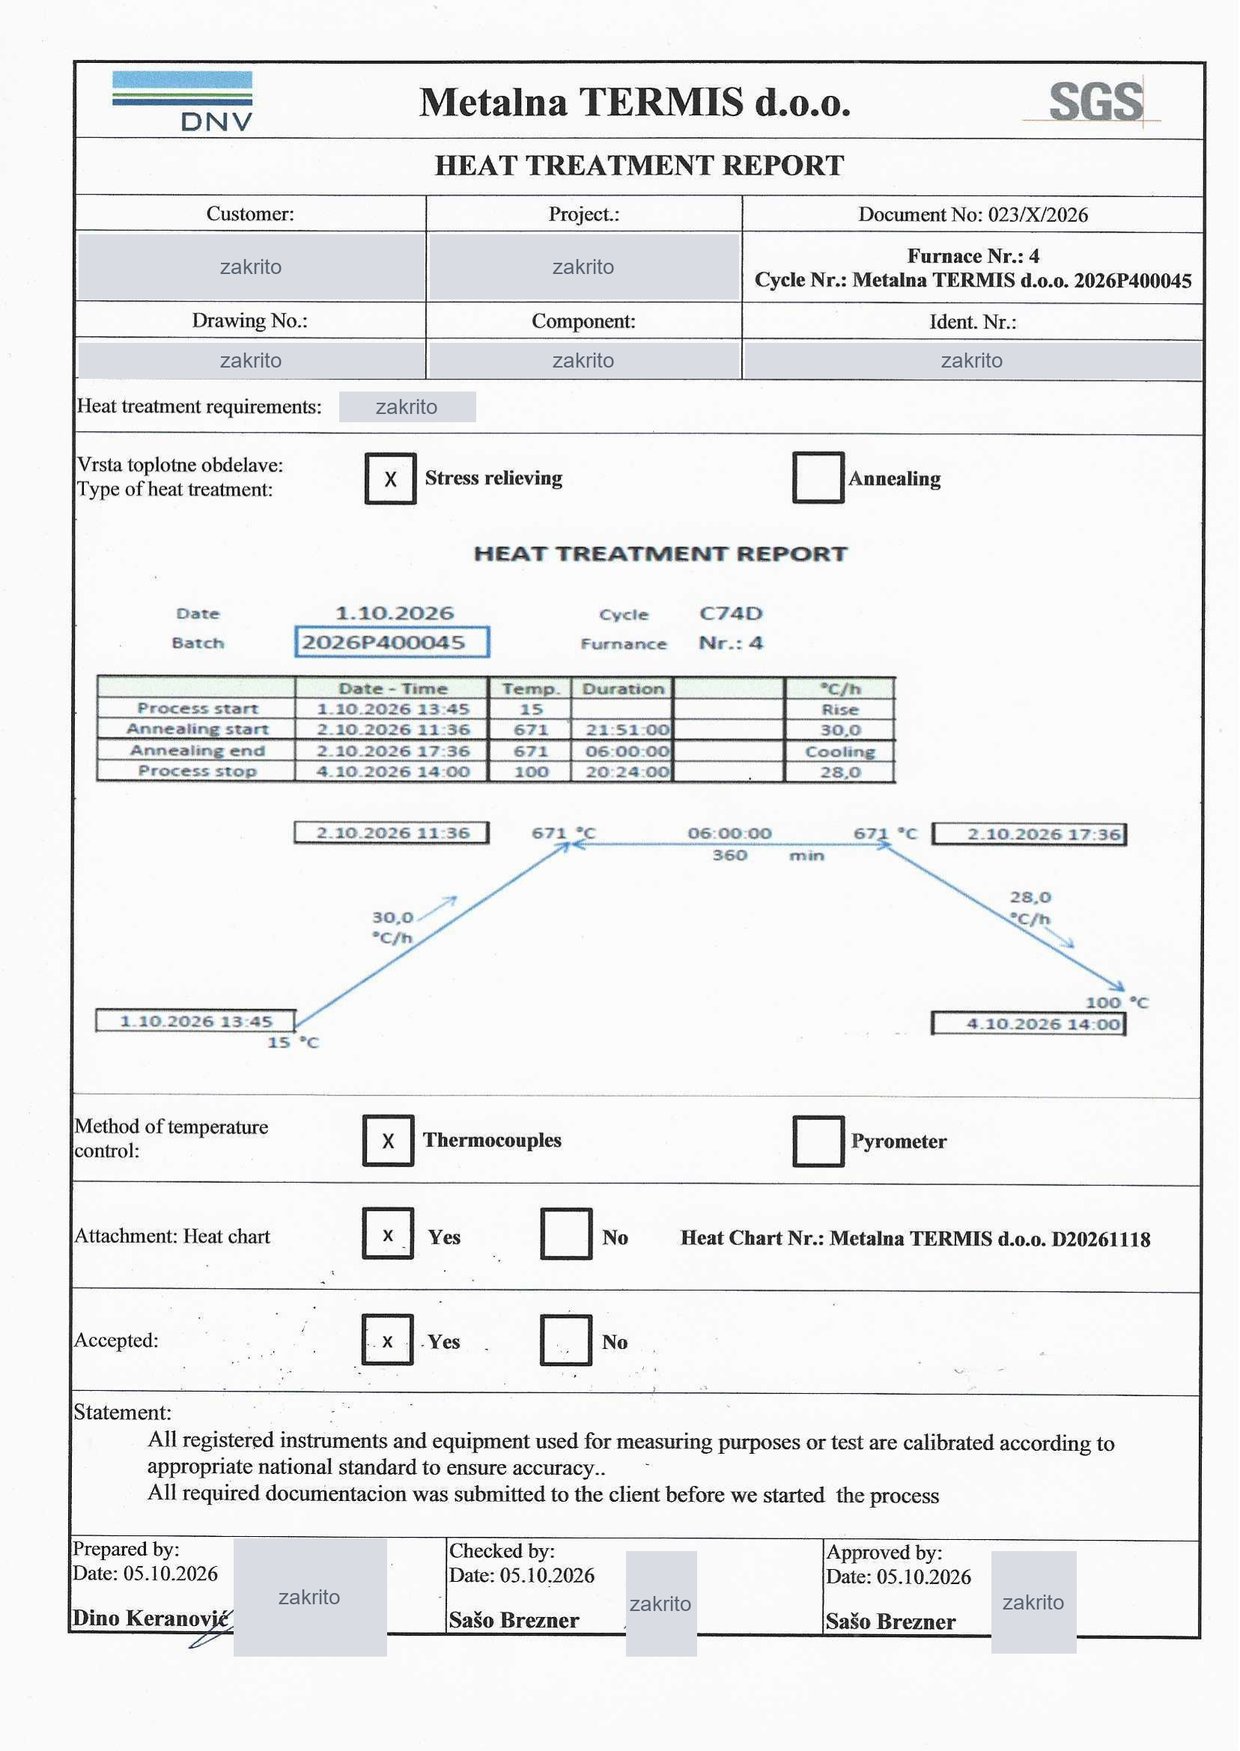
Damit haben Sie einen Überblick über das durchgeführte Verfahren und können es der Begleitdokumentation des Bauteils beilegen. Setzen wir Fühler am Werkstoff ein, zeigt das Diagramm auch die Temperatur an ausgewählten Stellen der Schweißkonstruktion.
Unten sehen Sie zwei echte Beispiele aus unseren Öfen. Die Daten der Auftraggeber haben wir unkenntlich gemacht.
Ofen oder Werkstoff
Warum wir an der Schweißkonstruktion messen
Der Ofen kann sich auf die eingestellte Temperatur erwärmen, ein massives Werkstück wegen seiner thermischen Masse aber nicht unbedingt gleich schnell. Die Temperatur hängt auch von der Lage im Ofen, der Materialdicke und der Geometrie ab.
Bei anspruchsvolleren Verfahren messen wir daher die Temperatur direkt am Werkstoff. So wissen wir, wann die Bedingungen für die nächste Phase des Zyklus erreicht sind.
Vor Beginn
Was wir vor dem Glühen abstimmen
Bei anspruchsvolleren Bauteilen vereinbaren wir das vor der Bearbeitung, damit die Dokumentation Ihren Spezifikationen entspricht.
Temperaturregime
Temperatur, Haltezeit sowie Aufheiz- und Abkühlgeschwindigkeiten.
Messstellen
Anzahl der Fühler und die Stellen am Werkstück, an denen wir sie anbringen.
Umfang der Dokumentation
Diagramm, Bericht und weitere Aufzeichnungen, die Ihr Kunde verlangt.
Anfrage
Sie senden die Zeichnung. Wir wählen den passenden Ofen.
Maße, Gewicht und Werkstoff genügen uns, um zu prüfen, welcher Ofen passt, und Ihnen einen Termin zu nennen.
Anfrage senden