


- Startseite
- Spannungsarmglühen
Kernleistung
Spannungsarmglühen
Glühen zum Abbau von Eigenspannungen in großen Schweißkonstruktionen, mit kontrolliertem Zyklus und Glühdiagramm.
Was ist Spannungsarmglühen
Weniger Eigenspannungen, besser vorhersehbare Bearbeitung
Das Spannungsarmglühen ist eine Wärmebehandlung, mit der wir Eigenspannungen in einem Metallbauteil verringern, ohne sein Grundgefüge wesentlich zu verändern.
Bei geschweißten Stahlkonstruktionen führen wir es nach dem Schweißen durch, wenn die Auswirkungen der Spannungen aus ungleichmäßiger Erwärmung und Schrumpfung der Schweißnähte verringert werden sollen. Es wird auch bei Bauteilen nach mechanischer Bearbeitung und anderen Verfahren eingesetzt, die innere Spannungen verursachen.
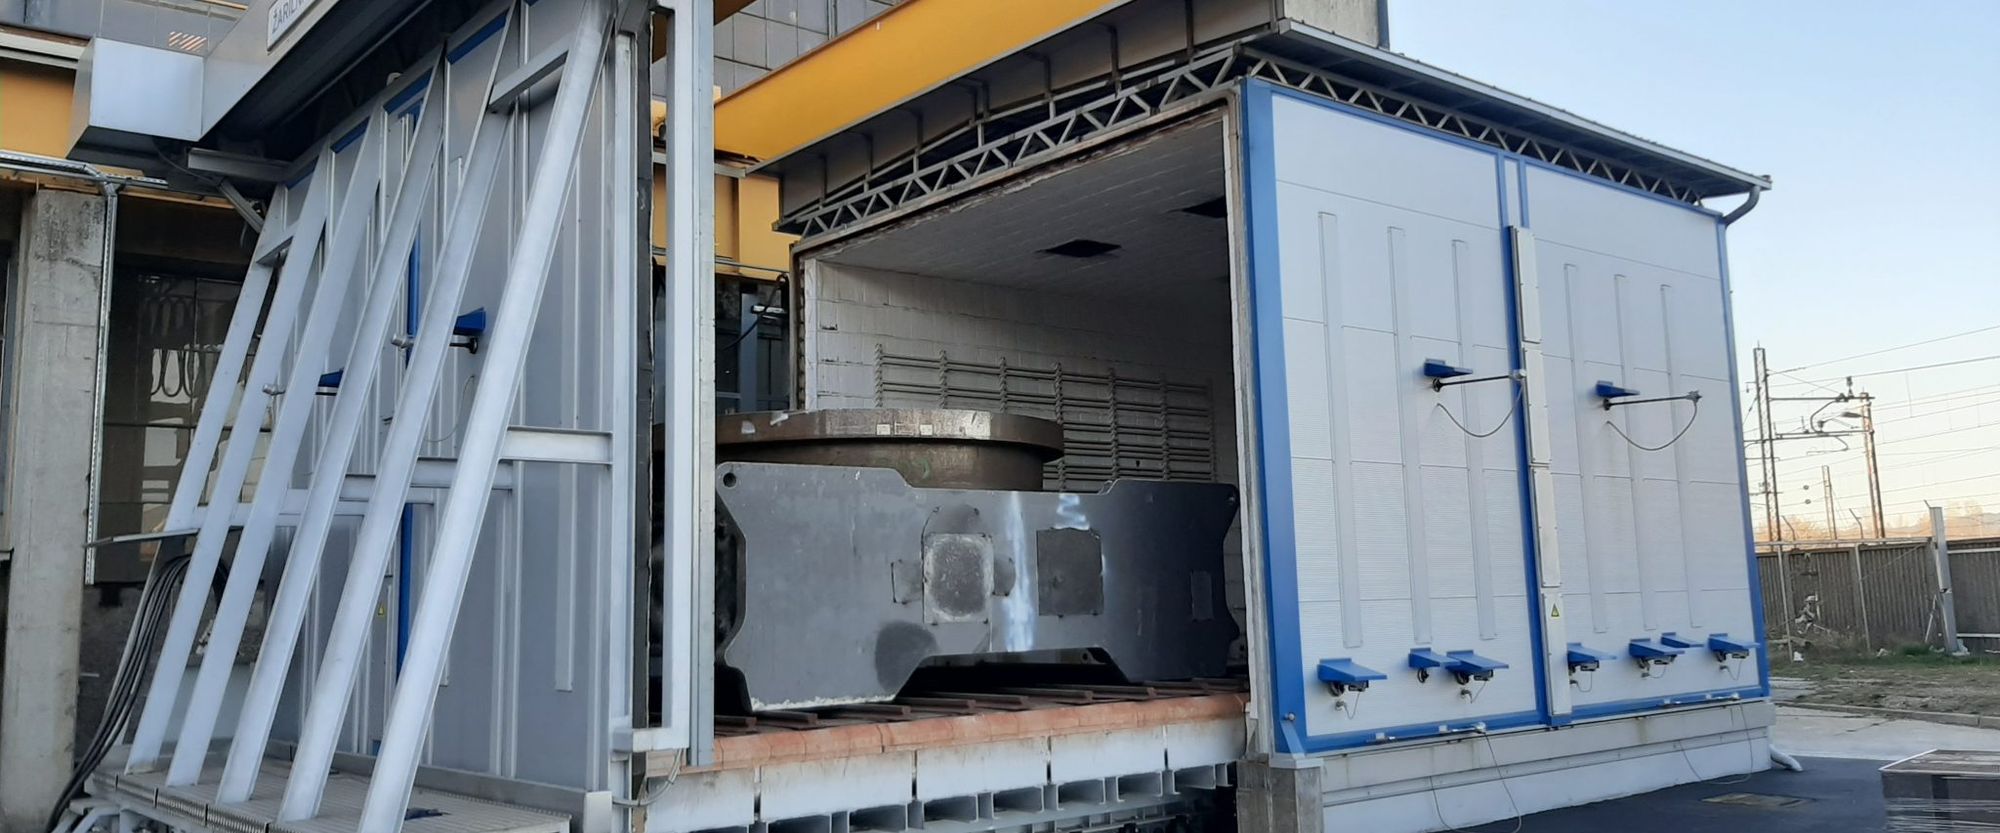
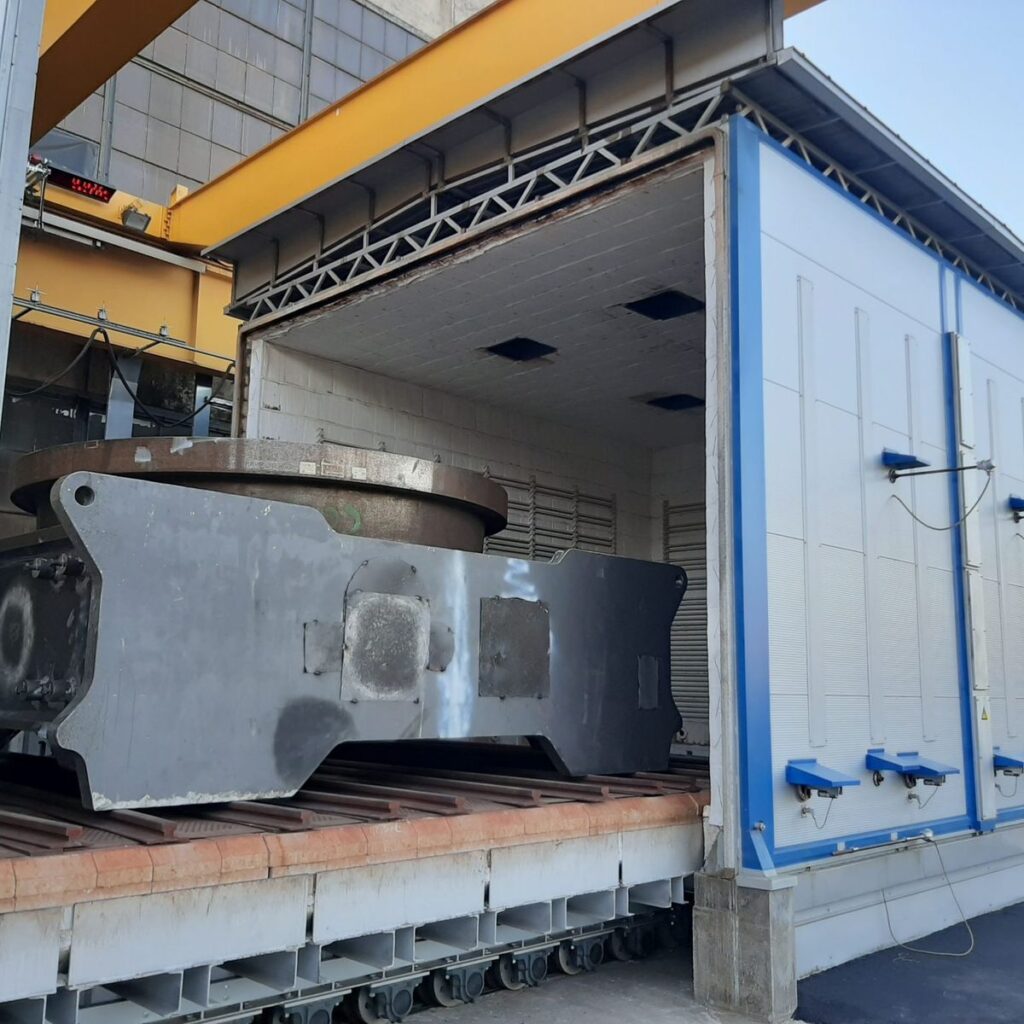
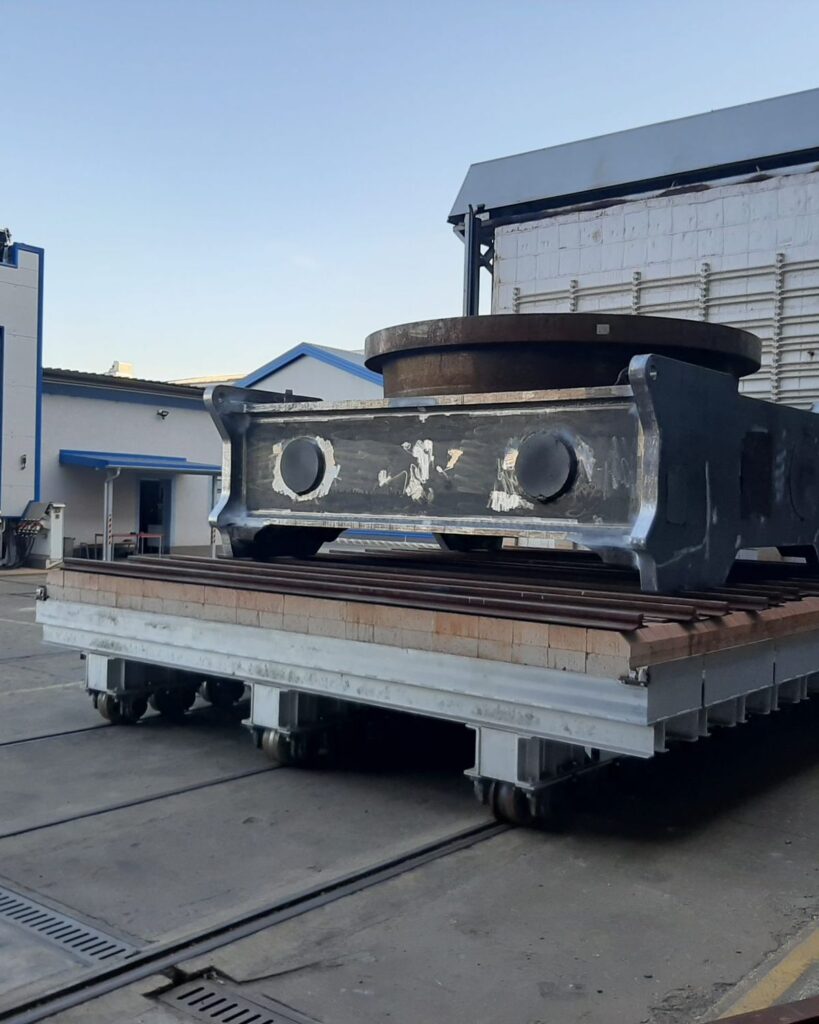
- Schweißkonstruktionen bis 12,8 m Länge und 100 t Gewicht
- Temperaturzyklus nach Ihrer Spezifikation
- Glühdiagramm für jeden Zyklus
Woher die Spannungen kommen
Warum im Metall innere Spannungen zurückbleiben
Innere Spannungen bleiben im Werkstoff auch dann, wenn keine äußere Kraft auf das Bauteil wirkt. Sie entstehen beim Schweißen, Walzen, Biegen, Schmieden, Gießen und bei der mechanischen Bearbeitung.
Schweißen
Der Bereich der Schweißnaht erwärmt sich stark und dehnt sich aus, die kälteren Bereiche ringsum lassen das nicht zu. Nach dem Schweißen kühlt die Naht ab und schrumpft, aber nicht gleich schnell wie die übrige Konstruktion. Ein Teil der Spannung bleibt im Werkstück, auch wenn es abgekühlt ist.
Mechanische Bearbeitung
Eine große Schweißkonstruktion wird nach dem Schweißen gefräst. Wenn wir Material abtragen, ändert sich das Spannungsgleichgewicht, Teile der Konstruktion können sich verschieben und das Werkstück weicht von den vorgesehenen Maßen ab. Glühen vor der kritischen Bearbeitungsphase verringert dieses Risiko.
Ziele
Was wir mit dem Spannungsarmglühen erreichen
Weniger Eigenspannungen
Ein kontrollierter Zyklus baut einen Teil der Spannungen ab, die bei der Fertigung entstanden sind.
Maßhaltigkeit
Geringeres Risiko von Verschiebungen und Verzug bei der weiteren Bearbeitung.
Vorbereitung auf Präzisionsbearbeitung
Bei engen Toleranzen ist das Glühen oft ein wichtiger Teil des Fertigungsablaufs.
Kontrollierter Prozess
Richtig gewähltes Aufheizen, Halten und Abkühlen begrenzt neue Temperaturspannungen.
Erhaltene Werkstoffeigenschaften
Ziel ist es, die Spannungen abzubauen, ohne das Gefüge oder die mechanischen Eigenschaften nennenswert unerwünscht zu verändern.
Nachweis der Durchführung
Das Glühdiagramm zeigt den Verlauf des Zyklus und kann der Dokumentation des Bauteils beiliegen.
Ablauf
Spannungsarmglühen in sechs Schritten
Glühen heißt nicht nur, ein Werkstück auf eine bestimmte Temperatur zu erwärmen. Jeder Abschnitt des Temperaturzyklus ist wichtig.
- 1
Vorbereitung und Festlegung des Verfahrens
Wir prüfen Werkstoff, Abmessungen, Gewicht, Geometrie und den erforderlichen Temperaturzyklus sowie mögliche Anforderungen an Fühler und Dokumentation.
- 2
Einbringen in den Ofen
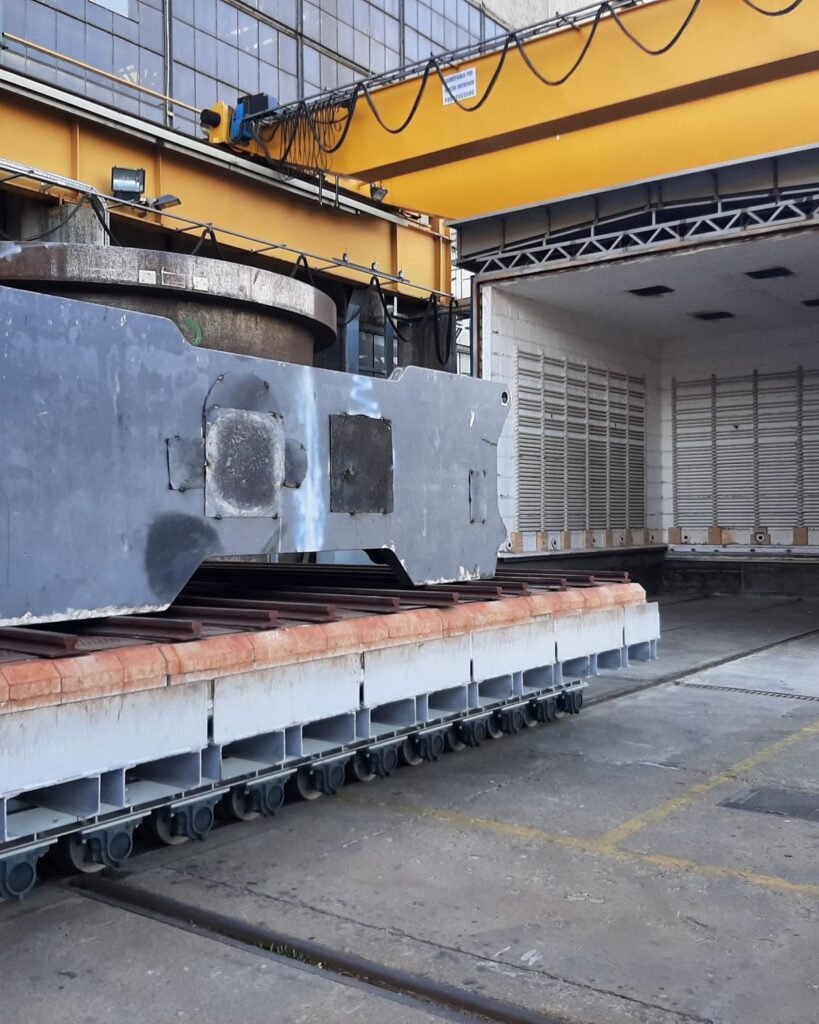
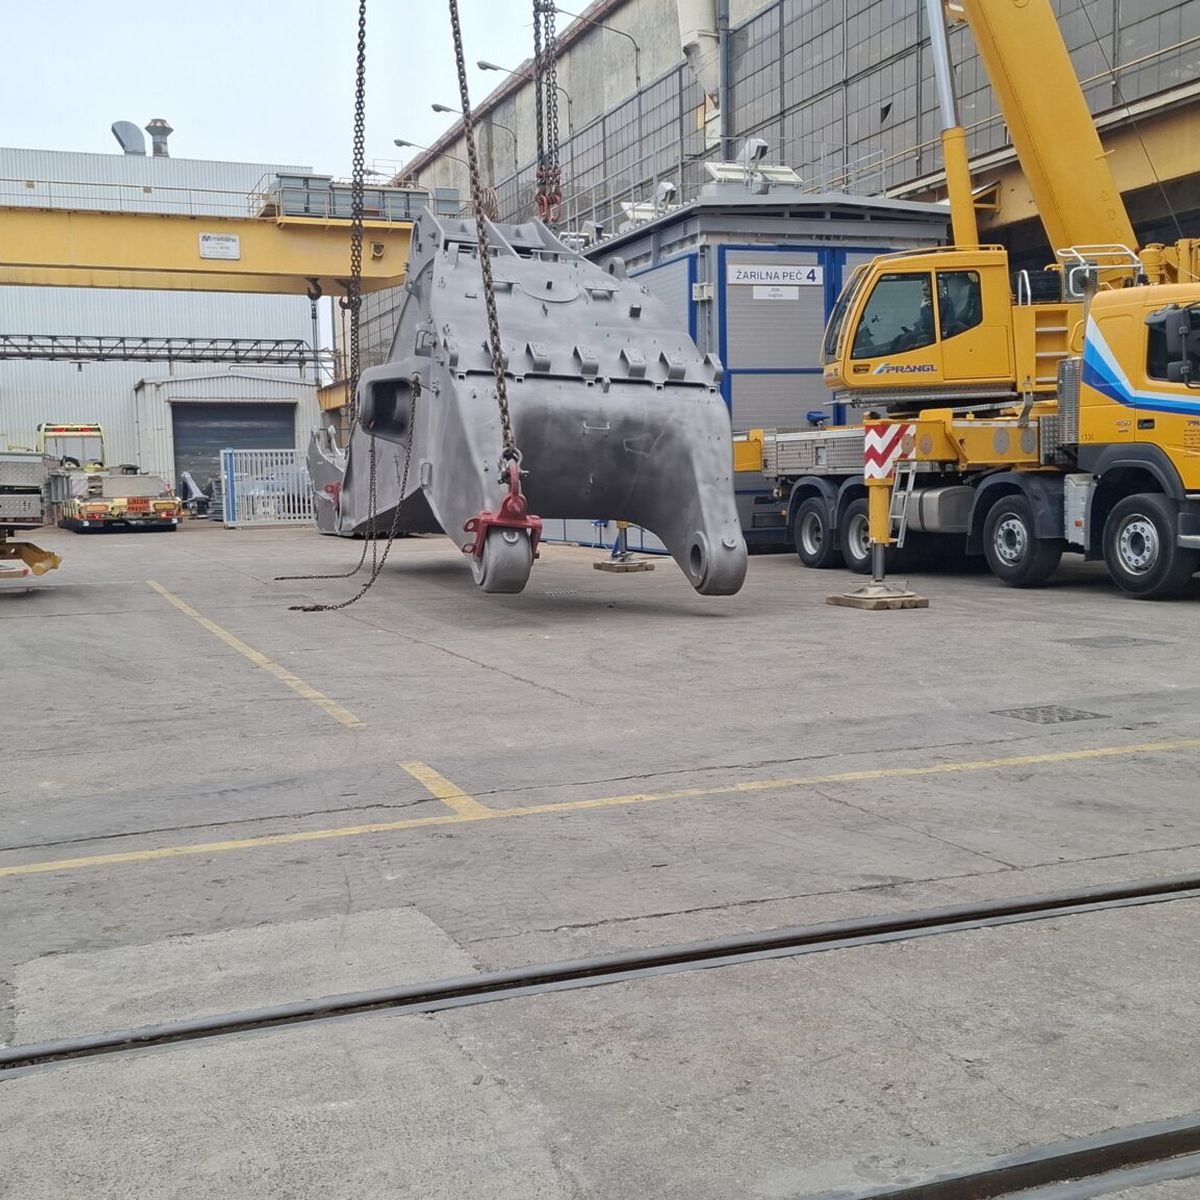
Die Schweißkonstruktion laden wir mit dem Kran ein und lagern sie entsprechend Gewicht, Form und Wärmedehnung ab. Bei Hohlteilen sorgen wir für Druckausgleich.
- 3
Kontrolliertes Aufheizen
Die Aufheizgeschwindigkeit passen wir an Werkstoff und Größe an, denn Oberfläche und Kern eines massiven Werkstücks erwärmen sich unterschiedlich schnell.
- 4
Halten auf Temperatur
Wir halten das Werkstück so lange auf der geforderten Temperatur, wie das Verfahren verlangt. In dieser Phase wird ein großer Teil der Spannungen abgebaut.
- 5
Kontrolliertes Abkühlen
Wir kühlen nach dem vorgeschriebenen Regime ab, oft gemeinsam mit dem Ofen, damit keine neuen Temperaturunterschiede entstehen.
- 6
Abschluss und Dokumentation
Wir prüfen die Temperaturaufzeichnung. Das Glühdiagramm erhalten Sie mit dem Werkstück, bei Einsatz von Thermoelementen zusätzlich einen Bericht.
Temperaturzyklus
Aufheizen, Halten, Abkühlen
Für Baustähle nennt die Fachliteratur häufig einen Bereich von etwa 450–650 °C, das ist jedoch keine allgemeine Regel. Die tatsächliche Temperatur hängt von der chemischen Zusammensetzung, dem Werkstoffzustand, den Abmessungen des Werkstücks und dem vorgeschriebenen Verfahren ab.
Bei einem massiven Werkstück genügt es nicht, dass der Fühler im Ofen die eingestellte Temperatur erreicht. Entscheidend ist, wann sie der Werkstoff erreicht. Deshalb können wir in den Öfen 3 und 4 die Temperatur direkt an der Schweißkonstruktion messen.
Messung und DokumentationGeeignete Bauteile
Was wir am häufigsten glühen
Die Eignung des Verfahrens prüfen wir für jedes Bauteil einzeln, denn verschiedene Stähle verhalten sich beim Erwärmen unterschiedlich.
- große geschweißte Konstruktionen und massive Schweißteile
- durch Schweißen hergestellte Maschinenbauteile
- Konstruktionen vor der Präzisionsbearbeitung
- Bauteile mit anspruchsvoller Geometrie und engen Toleranzen
- Bauteile, bei denen die technische Dokumentation das Glühen verlangt
Vergleich
Spannungsarmglühen und andere Glühverfahren
Die Verfahren unterscheiden sich in Zweck, Temperatur, Haltezeit und Abkühlgeschwindigkeit und lassen sich daher nicht beliebig austauschen.
| Glühverfahren | Hauptzweck |
|---|---|
| Spannungsarmglühen | Abbau von Eigenspannungen bei möglichst geringer Veränderung des Grundgefüges. |
| Weichglühen | Verringerung der Härte und bessere Zerspanbarkeit bestimmter Stähle. |
| Rekristallisationsglühen | Beseitigung der Wirkung der Kaltverfestigung nach Kaltumformung. |
| Normalglühen | Umwandlung des Stahlgefüges für ein geeigneteres Gefüge und bessere Eigenschaften. |
| Diffusionsglühen | Verringerung chemischer Inhomogenität durch Diffusion bei hohen Temperaturen. |
Temperaturregime
Wovon der richtige Zyklus abhängt
Ein Programm, das für alle Schweißkonstruktionen passt, gibt es nicht. Vor Beginn berücksichtigen wir alle folgenden Faktoren.
Werkstoffart
Verschiedene Stähle haben unterschiedliche Zusammensetzungen und Grenzen bei der Wärmebehandlung.
Dicke
Massive Teile erwärmen und kühlen anders ab als dünnwandige.
Geometrie
Hohlteile und ungleichmäßige Dicken beeinflussen die Wärmeübertragung.
Größe und Gewicht
Eine größere thermische Masse erfordert eine andere Planung des Zyklus.
Anforderungen des Auftraggebers
Die Dokumentation kann Temperatur, Zeit, Geschwindigkeiten und Messungen vorschreiben.
Weitere Bearbeitung
Wichtig ist, ob das Werkstück nach dem Glühen noch gefräst, gebohrt oder geschweißt wird.
Reihenfolge
Glühen vor der mechanischen Bearbeitung
Ist das Glühen vorgeschrieben oder technologisch sinnvoll, führen wir es vor der kritischen Phase der mechanischen Bearbeitung durch. Die typische Reihenfolge ist:
- Fertigung der Einzelteile,
- Zusammenbau und Schweißen der Konstruktion,
- Prüfung und Vorbereitung der Schweißkonstruktion,
- Spannungsarmglühen,
- weitere mechanische Bearbeitung,
- Kontrolle der Endmaße.
Die endgültige Reihenfolge legt die verantwortliche technische Person entsprechend Konstruktion und Anforderungen des Bauteils fest.
Häufige Fragen
Fragen zum Spannungsarmglühen
Baut das Spannungsarmglühen innere Spannungen vollständig ab?
Ändert sich beim Spannungsarmglühen die Festigkeit des Stahls?
Wie lange dauert das Glühen?
Kann das Glühen Verzug beim Fräsen verhindern?
Können Sie sehr große Konstruktionen glühen?
Erhalte ich ein Temperaturdiagramm?
Welche Angaben muss ich für die Anfrage senden?
Anfrage
Sie senden die Zeichnung. Wir wählen den passenden Ofen.
Maße, Gewicht und Werkstoff genügen uns, um zu prüfen, welcher Ofen passt, und Ihnen einen Termin zu nennen.
Anfrage senden