


- Domov
- Napetostno žarjenje
Osrednja storitev
Napetostno žarjenje
Žarjenje za odpravo zaostalih napetosti v velikih zvarjencih, z nadzorovanim ciklom in diagramom žarjenja.
Kaj je napetostno žarjenje
Manj zaostalih napetosti, bolj predvidljiva obdelava
Napetostno žarjenje oziroma žarjenje za odpravo notranjih napetosti je toplotna obdelava, s katero zmanjšamo zaostale napetosti v kovinskem izdelku, ne da bi bistveno spremenili njegovo osnovno mikrostrukturo.
Pri jeklenih zvarjencih ga izvajamo po varjenju, ko je treba zmanjšati vpliv napetosti zaradi neenakomernega segrevanja in krčenja zvarov. Uporablja se tudi pri izdelkih po mehanski obdelavi in drugih postopkih, ki povzročajo notranje napetosti.
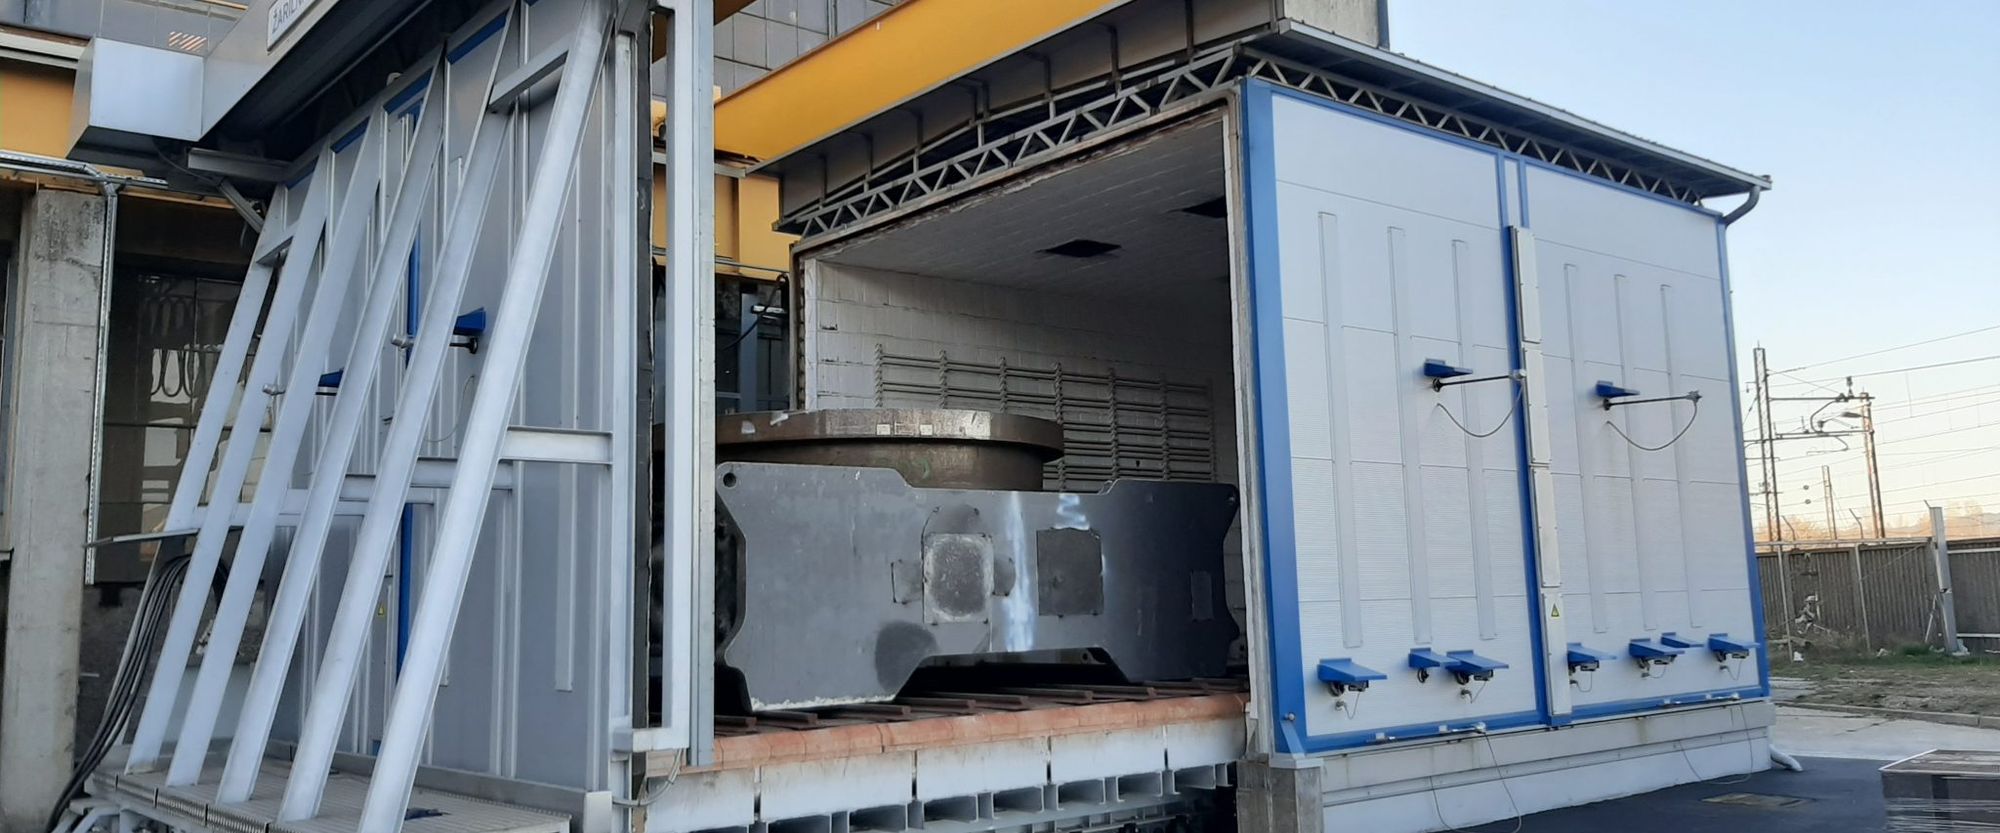
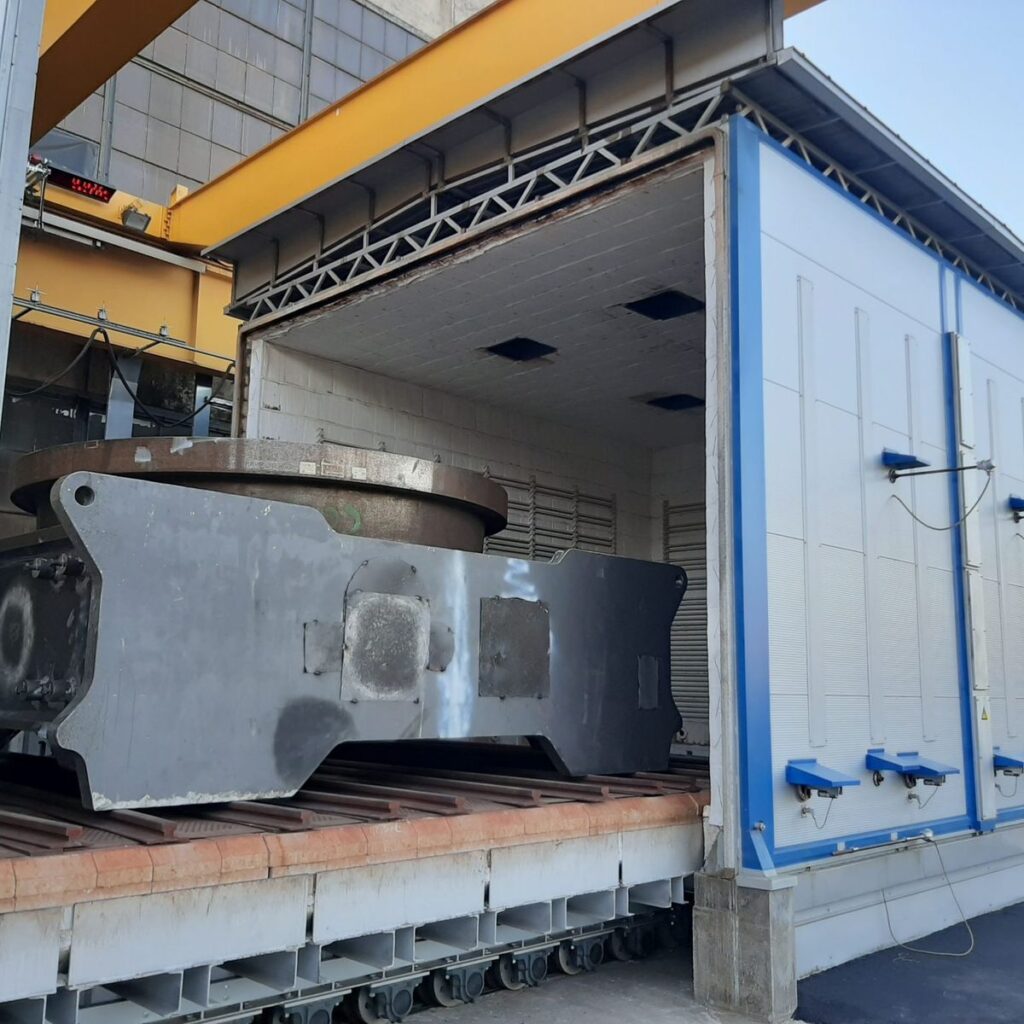
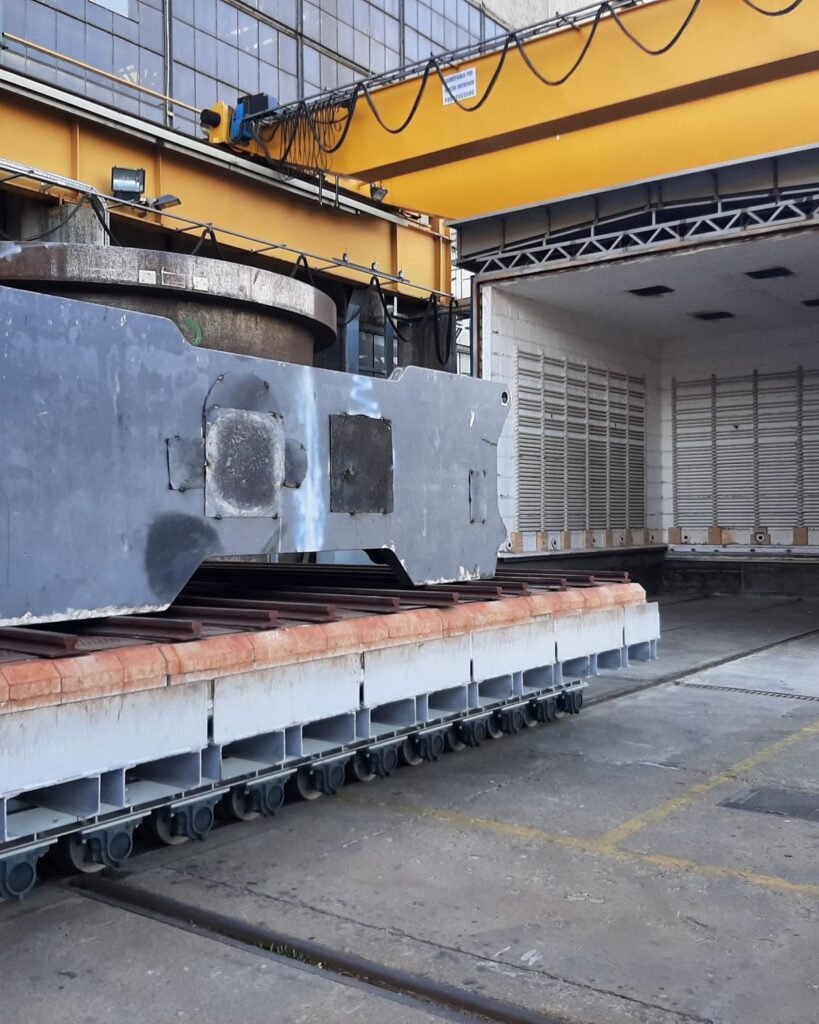
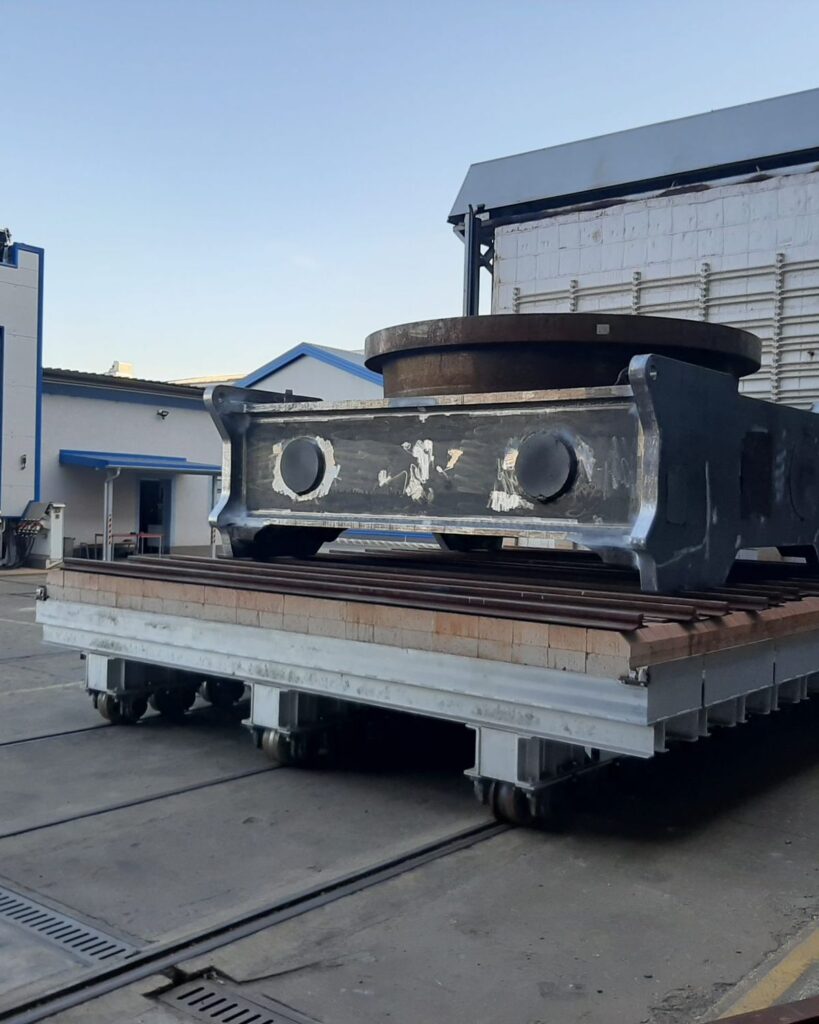
- Zvarjenci do 12,8 m dolžine in 100 t mase
- Temperaturni cikel po vaši specifikaciji
- Diagram žarjenja za vsak cikel
Od kod napetosti
Zakaj v kovini ostanejo notranje napetosti
Notranje napetosti ostanejo v materialu tudi takrat, ko na izdelek ne deluje nobena zunanja sila. Nastanejo pri varjenju, valjanju, upogibanju, kovanju, litju in strojni obdelavi.
Varjenje
Območje zvara se močno segreje in razteza, okoliški hladnejši deli pa mu tega ne dovolijo. Po varjenju se zvar ohlaja in krči, a ne enako hitro kot preostala konstrukcija. Del napetosti ostane v kosu tudi, ko se ohladi.
Strojna obdelava
Veliko varjeno konstrukcijo po varjenju rezkamo. Ko odstranimo material, se ravnovesje napetosti spremeni, deli konstrukcije se lahko premaknejo in kos odstopa od predvidenih mer. Žarjenje pred kritično fazo obdelave to tveganje zmanjša.
Cilji
Kaj dosežemo z napetostnim žarjenjem
Manj zaostalih napetosti
Kontroliran cikel zmanjša del napetosti, ki so nastale med proizvodnjo.
Dimenzijska stabilnost
Manjše tveganje za premike in deformacije med nadaljnjo obdelavo.
Priprava na natančno obdelavo
Pri ozkih tolerancah je žarjenje pogosto pomemben del proizvodnega postopka.
Nadzorovan proces
Pravilno izbrano segrevanje, zadrževanje in ohlajanje omejijo nastanek novih temperaturnih napetosti.
Ohranjene lastnosti materiala
Cilj je zmanjšati napetosti brez večje neželene spremembe mikrostrukture ali mehanskih lastnosti.
Dokaz o izvedbi
Diagram žarjenja pokaže potek cikla in gre lahko zraven dokumentacije izdelka.
Potek
Napetostno žarjenje v šestih korakih
Žarjenje ni samo segrevanje kosa na določeno temperaturo. Pomemben je vsak del temperaturnega cikla.
- 1
Priprava in določitev postopka
Preverimo material, dimenzije, maso, geometrijo in zahtevani temperaturni režim ter morebitne zahteve za sonde in dokumentacijo.
- 2
Namestitev v peč
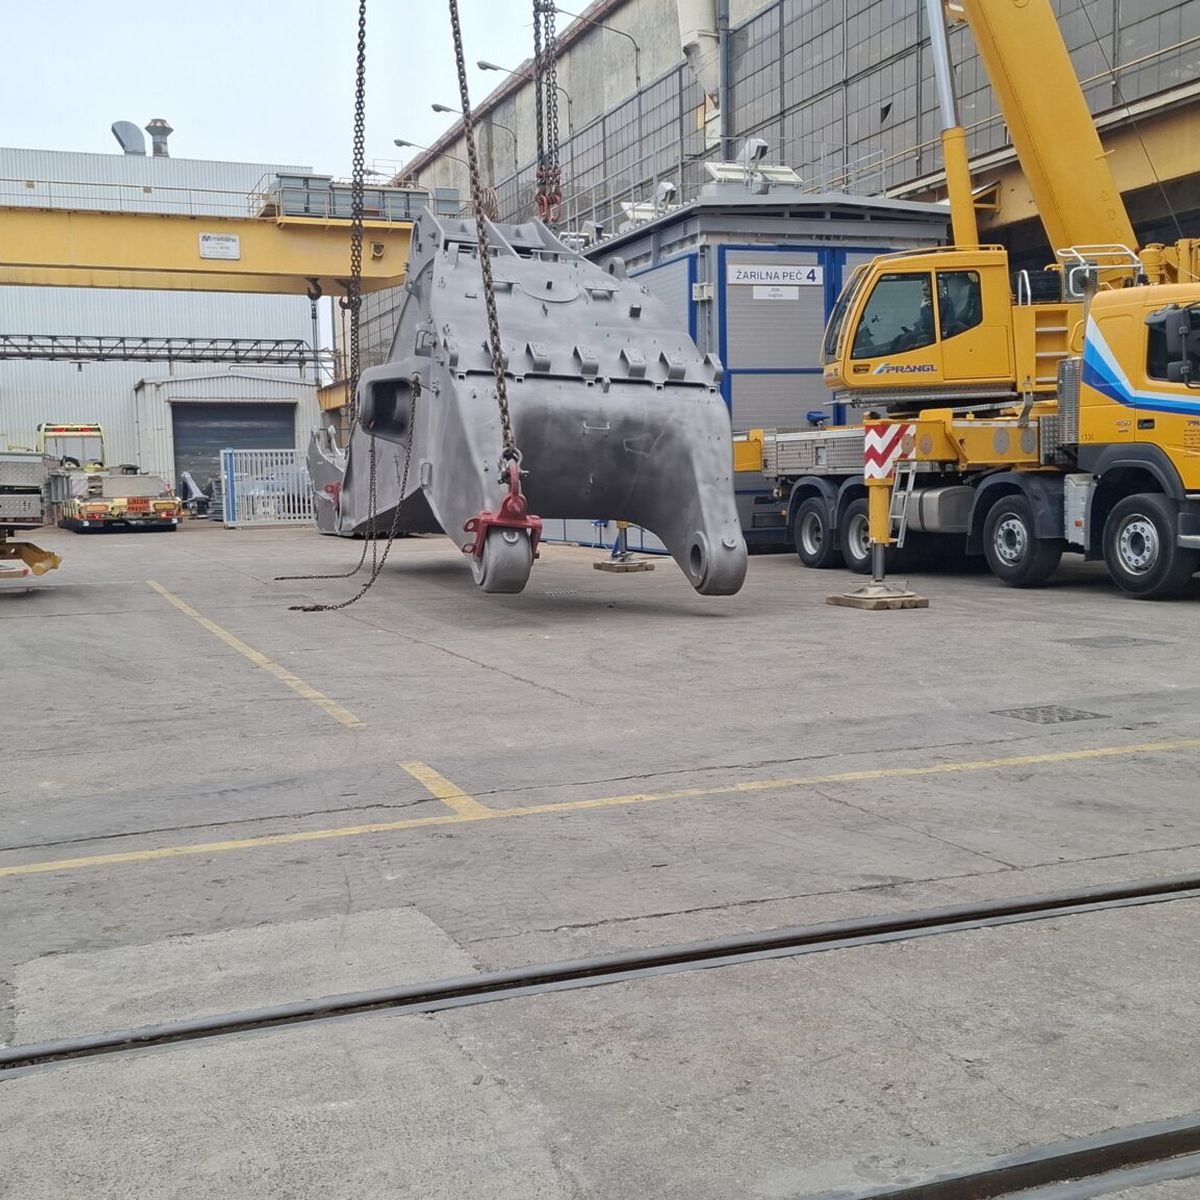
Zvarjenec z žerjavom naložimo in podpremo glede na maso, obliko in toplotno raztezanje. Pri votlih delih poskrbimo za izenačevanje tlaka.
- 3
Nadzorovano segrevanje
Hitrost segrevanja prilagodimo materialu in velikosti, saj se površina in notranjost masivnega kosa segrevata različno hitro.
- 4
Zadrževanje na temperaturi
Kos zadržimo na zahtevani temperaturi toliko časa, kot zahteva postopek. V tej fazi se sprosti velik del napetosti.
- 5
Nadzorovano ohlajanje
Ohlajamo po predpisanem režimu, pogosto skupaj s pečjo, da ne nastanejo nove temperaturne razlike.
- 6
Zaključek in dokumentacija
Pregledamo temperaturni zapis. Diagram žarjenja prejmete s kosom, pri uporabi termočlenov še poročilo.
Temperaturni cikel
Segrevanje, zadrževanje, ohlajanje
Za konstrukcijska jekla strokovna literatura pogosto navaja območje približno 450–650 °C, vendar to ni splošno pravilo. Dejanska temperatura je odvisna od kemične sestave, stanja materiala, dimenzij kosa in predpisanega postopka.
Pri masivnem kosu ni dovolj, da tipalo v peči doseže nastavljeno temperaturo. Pomembno je, kdaj jo doseže material. Zato v pečeh 3 in 4 temperaturo lahko merimo neposredno na zvarjencu.
Meritve in dokumentacijaPrimerni izdelki
Kaj najpogosteje žarimo
Primernost postopka preverimo za vsak izdelek posebej, saj se različna jekla pri segrevanju obnašajo različno.
- velike varjene konstrukcije in masivni zvarjenci
- strojni sestavni deli, izdelani z varjenjem
- konstrukcije pred natančno strojno obdelavo
- izdelki z zahtevno geometrijo in ozkimi tolerancami
- izdelki, pri katerih žarjenje zahteva tehnična dokumentacija
Primerjava
Napetostno žarjenje in druge vrste žarjenja
Postopki se razlikujejo po namenu, temperaturi, času zadrževanja in hitrosti ohlajanja, zato jih ni mogoče poljubno zamenjevati.
| Vrsta žarjenja | Glavni namen |
|---|---|
| Napetostno žarjenje | Zmanjšanje zaostalih notranjih napetosti ob čim manjši spremembi osnovne mikrostrukture. |
| Mehko žarjenje | Zmanjšanje trdote in boljša obdelovalnost določenih jekel. |
| Rekristalizacijsko žarjenje | Odprava učinkov deformacijske utrditve po hladni deformaciji. |
| Normalizacijsko žarjenje | Preoblikovanje mikrostrukture jekla za ustreznejšo strukturo in lastnosti. |
| Difuzijsko žarjenje | Zmanjševanje kemične nehomogenosti z difuzijo pri visokih temperaturah. |
Temperaturni režim
Od česa je odvisen pravilen cikel
Enega programa, ki bi ustrezal vsem zvarjencem, ni. Pred začetkom upoštevamo vse spodnje dejavnike.
Vrsta materiala
Različna jekla imajo različno sestavo in omejitve pri toplotni obdelavi.
Debelina
Masivni deli se segrevajo in ohlajajo drugače kot tankostenski.
Geometrija
Votli deli in neenakomerne debeline vplivajo na prenos toplote.
Velikost in masa
Večja toplotna masa pomeni drugačno načrtovanje cikla.
Zahteve naročnika
Dokumentacija lahko predpiše temperaturo, čas, hitrosti in meritve.
Nadaljnja obdelava
Pomembno je, ali bo kos po žarjenju še rezkan, vrtan ali varjen.
Zaporedje
Žarjenje pred strojno obdelavo
Če je žarjenje predpisano ali tehnološko smiselno, ga izvedemo pred kritično fazo strojne obdelave. Tipično zaporedje je:
- izdelava posameznih delov,
- sestavljanje in varjenje konstrukcije,
- pregled in priprava zvarjenca,
- napetostno žarjenje,
- nadaljnja strojna obdelava,
- kontrola končnih mer.
Končno zaporedje določi odgovorna tehnična oseba glede na konstrukcijo in zahteve izdelka.
Pogosta vprašanja
Vprašanja o napetostnem žarjenju
Ali napetostno žarjenje popolnoma odpravi notranje napetosti?
Ali se pri napetostnem žarjenju spremeni trdnost jekla?
Koliko časa traja žarjenje?
Ali lahko žarjenje prepreči deformacije pri rezkanju?
Ali lahko žarite zelo velike konstrukcije?
Ali prejmem temperaturni diagram?
Katere podatke moram poslati za povpraševanje?
Povpraševanje
Vi pošljete risbo. Mi izberemo primerno peč.
Dimenzije, masa in material zadoščajo, da preverimo, katera peč je primerna, in vam sporočimo termin.
Pošljite povpraševanje