


- Főoldal
- Feszültségmentesítő hőkezelés
Fő szolgáltatás
Feszültségmentesítő hőkezelés
Hőkezelés a nagy hegesztett szerkezetekben lévő belső feszültségek csökkentésére, szabályozott ciklussal és hőkezelési diagrammal.
Mi a feszültségmentesítő hőkezelés
Kevesebb belső feszültség, kiszámíthatóbb megmunkálás
A feszültségmentesítő hőkezelés olyan hőkezelés, amellyel a fémalkatrészben lévő belső feszültségeket csökkentjük anélkül, hogy az alapszövetszerkezet érdemben megváltozna.
Hegesztett acélszerkezeteknél hegesztés után végezzük, amikor a varratok egyenlőtlen felmelegedéséből és zsugorodásából származó feszültségek hatását szeretnénk csökkenteni. Alkalmazzák mechanikai megmunkálás után és más olyan eljárások után is, amelyek belső feszültséget okoznak.
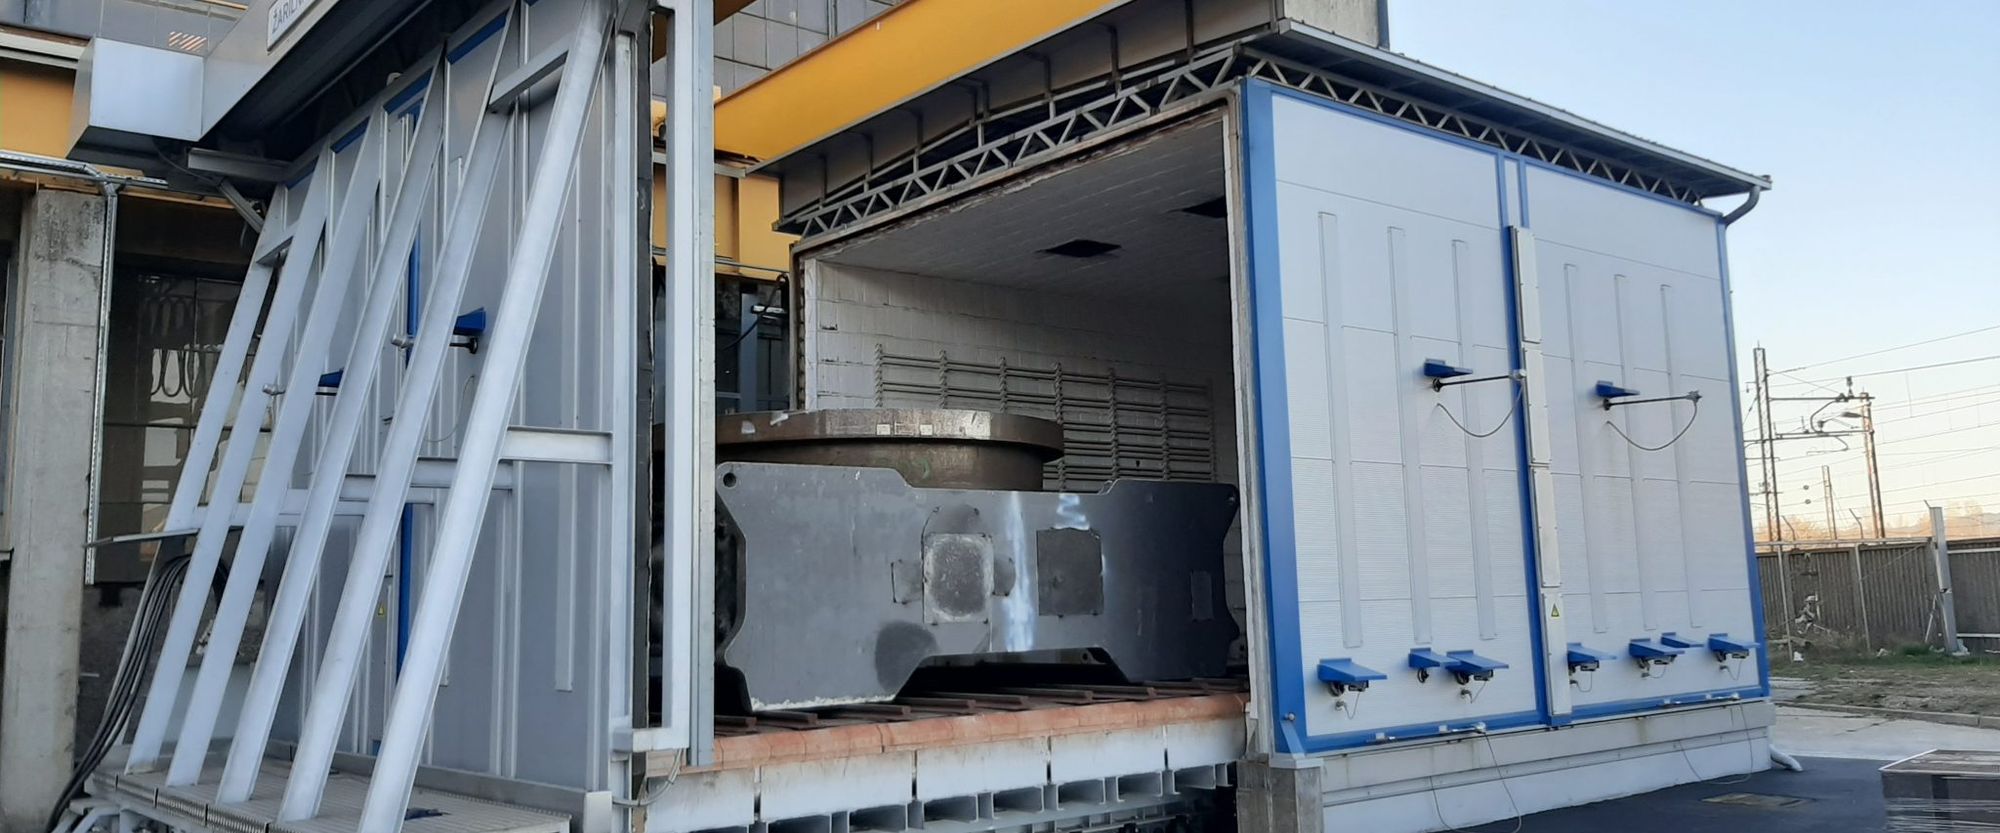
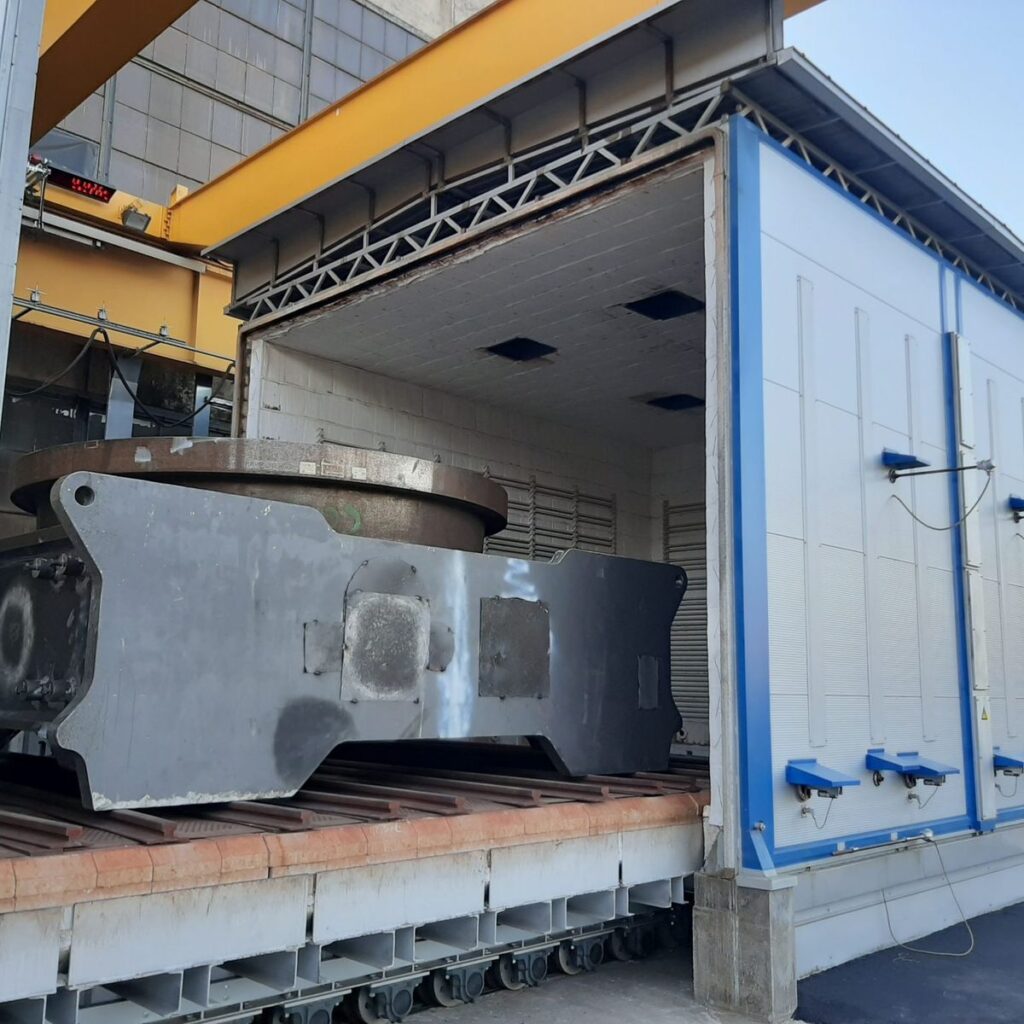
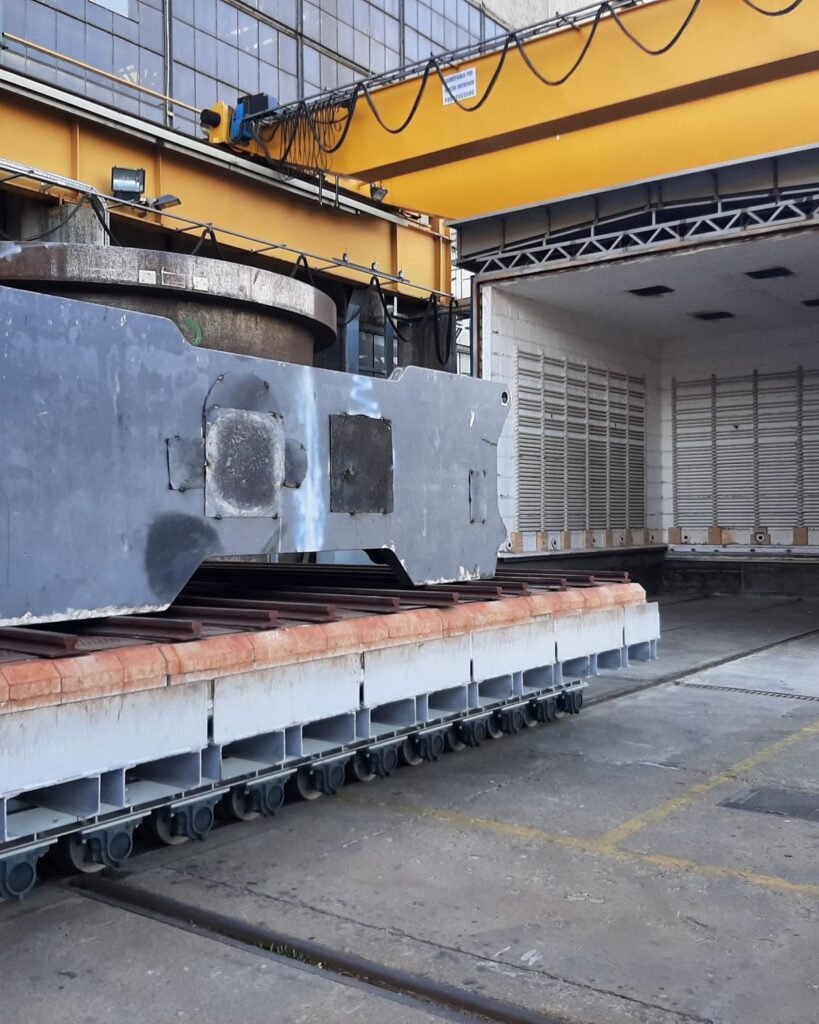
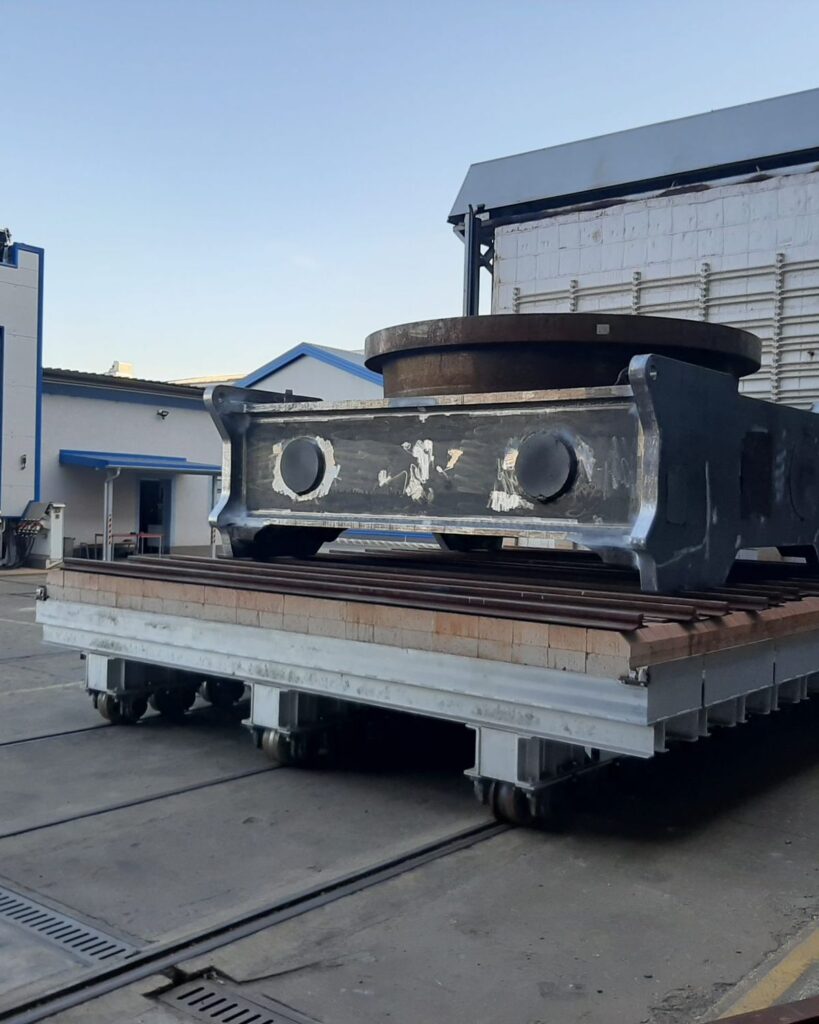
- Hegesztett szerkezetek 12,8 m hosszig és 100 t tömegig
- Az Ön előírása szerinti hőmérsékleti ciklus
- Hőkezelési diagram minden ciklusról
Honnan erednek a feszültségek
Miért marad belső feszültség a fémben
A belső feszültségek akkor is az anyagban maradnak, ha az alkatrészre nem hat külső erő. Hegesztéskor, hengerléskor, hajlításkor, kovácsoláskor, öntéskor és mechanikai megmunkáláskor keletkeznek.
Hegesztés
A hegesztési varrat környéke erősen felmelegszik és kitágul, a körülötte lévő hidegebb részek ezt nem engedik. Hegesztés után a varrat lehűl és zsugorodik, de nem ugyanolyan gyorsan, mint a szerkezet többi része. A feszültség egy része a munkadarabban marad, még ha az le is hűlt.
Mechanikai megmunkálás
Egy nagy hegesztett szerkezetet hegesztés után marnak. Amikor anyagot távolítunk el, a feszültségi egyensúly megváltozik, a szerkezet egyes részei elmozdulhatnak, és a munkadarab eltér a tervezett méretektől. A megmunkálás kritikus szakasza előtti hőkezelés csökkenti ezt a kockázatot.
Célok
Mit érünk el a feszültségmentesítéssel
Kevesebb belső feszültség
A szabályozott ciklus megszünteti a gyártás során keletkezett feszültségek egy részét.
Mérettartás
Kisebb a kockázata az elmozdulásnak és a vetemedésnek a további megmunkálás során.
Felkészítés a precíziós megmunkálásra
Szűk tűrések esetén a hőkezelés gyakran a gyártási folyamat fontos része.
Szabályozott folyamat
A helyesen megválasztott felfűtés, hőntartás és hűtés korlátozza az új hőfeszültségeket.
Megmaradó anyagtulajdonságok
A cél a feszültségek csökkentése úgy, hogy a szövetszerkezet és a mechanikai tulajdonságok ne változzanak jelentősen nemkívánatos irányba.
A végrehajtás igazolása
A hőkezelési diagram mutatja a ciklus lefolyását, és csatolható az alkatrész dokumentációjához.
Folyamat
Feszültségmentesítés hat lépésben
A hőkezelés nem csak annyit jelent, hogy a munkadarabot adott hőmérsékletre melegítjük. A hőmérsékleti ciklus minden szakasza fontos.
- 1
Előkészítés és az eljárás meghatározása
Megvizsgáljuk az anyagminőséget, a méreteket, a tömeget, a geometriát és a szükséges hőmérsékleti ciklust, valamint az érzékelőkre és a dokumentációra vonatkozó esetleges követelményeket.
- 2
Behelyezés a kemencébe
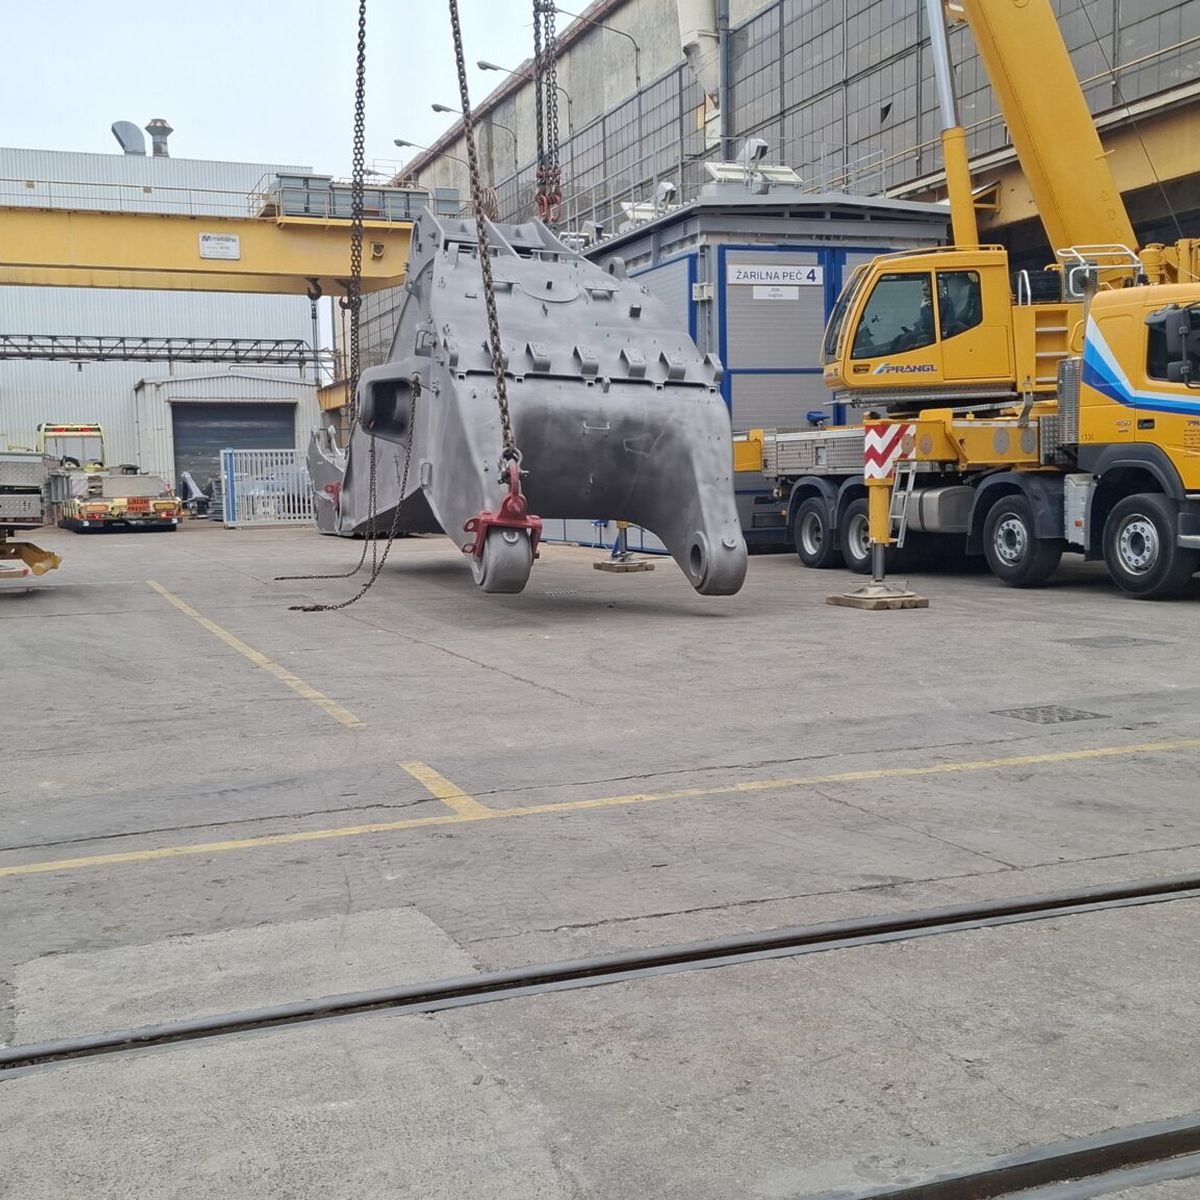
A hegesztett szerkezetet daruval betesszük, és a tömegnek, az alaknak és a hőtágulásnak megfelelően alátámasztjuk. Üreges alkatrészeknél gondoskodunk a nyomáskiegyenlítésről.
- 3
Szabályozott felfűtés
A felfűtési sebességet az anyaghoz és a mérethez igazítjuk, mert egy masszív munkadarab felszíne és magja különböző sebességgel melegszik.
- 4
Hőntartás
A munkadarabot az előírt hőmérsékleten tartjuk, ameddig az eljárás megköveteli. Ebben a szakaszban a feszültségek nagy része megszűnik.
- 5
Szabályozott hűtés
Az előírt rend szerint hűtünk, gyakran a kemencével együtt, hogy ne keletkezzenek új hőmérséklet-különbségek.
- 6
Lezárás és dokumentáció
Ellenőrizzük a hőmérséklet-rögzítést. A hőkezelési diagramot a munkadarabbal együtt megkapja, hőelemek használata esetén ezen felül jegyzőkönyvet is.
Hőmérsékleti ciklus
Felfűtés, hőntartás, hűtés
Szerkezeti acéloknál a szakirodalom gyakran 450-650 °C körüli tartományt említ, ez azonban nem általános szabály. A tényleges hőmérséklet a kémiai összetételtől, az anyag állapotától, a munkadarab méreteitől és az előírt eljárástól függ.
Egy masszív munkadarabnál nem elég, hogy a kemencében lévő érzékelő eléri a beállított hőmérsékletet. Az dönt, hogy az anyag mikor éri el. Ezért a 3. és a 4. kemencében a hőmérsékletet közvetlenül a hegesztett szerkezeten mérhetjük.
Mérés és dokumentációAlkalmas munkadarabok
Mit hőkezelünk leggyakrabban
Az eljárás alkalmasságát minden alkatrésznél külön megvizsgáljuk, mert a különböző acélok felmelegedéskor eltérően viselkednek.
- nagy hegesztett szerkezetek és masszív hegesztett alkatrészek
- hegesztéssel készült gépalkatrészek
- szerkezetek precíziós megmunkálás előtt
- bonyolult geometriájú, szűk tűrésű alkatrészek
- alkatrészek, amelyeknél a műszaki dokumentáció hőkezelést ír elő
Összehasonlítás
Feszültségmentesítés és más hőkezelési eljárások
Az eljárások célja, hőmérséklete, hőntartási ideje és hűtési sebessége különbözik, ezért nem cserélhetők fel tetszés szerint.
| Hőkezelési eljárás | Fő cél |
|---|---|
| Feszültségmentesítés | A belső feszültségek csökkentése az alapszövetszerkezet lehető legkisebb megváltoztatásával. |
| Lágyítás | A keménység csökkentése és egyes acélok jobb forgácsolhatósága. |
| Újrakristályosító izzítás | A hidegalakítás utáni felkeményedés hatásának megszüntetése. |
| Normalizálás | Az acél szövetszerkezetének átalakítása megfelelőbb szerkezet és jobb tulajdonságok érdekében. |
| Diffúziós izzítás | A kémiai inhomogenitás csökkentése diffúzióval, magas hőmérsékleten. |
Hőmérsékleti rend
Mitől függ a helyes ciklus
Nincs olyan program, amely minden hegesztett szerkezethez megfelel. Kezdés előtt az alábbi tényezők mindegyikét figyelembe vesszük.
Az anyag fajtája
A különböző acélok összetétele és hőkezelési korlátai eltérnek.
Vastagság
A masszív részek másként melegszenek és hűlnek, mint a vékony falúak.
Geometria
Az üreges részek és az egyenlőtlen vastagságok befolyásolják a hőátadást.
Méret és tömeg
Nagyobb hőtömeg a ciklus más tervezését igényli.
A megrendelő követelményei
A dokumentáció előírhatja a hőmérsékletet, az időt, a sebességeket és a méréseket.
További megmunkálás
Fontos, hogy a munkadarabot a hőkezelés után még marják, fúrják vagy hegesztik-e.
Sorrend
Hőkezelés a mechanikai megmunkálás előtt
Ha a hőkezelés elő van írva vagy technológiailag indokolt, a mechanikai megmunkálás kritikus szakasza előtt végezzük. A tipikus sorrend:
- az egyes alkatrészek gyártása,
- a szerkezet összeállítása és hegesztése,
- a hegesztett szerkezet ellenőrzése és előkészítése,
- feszültségmentesítő hőkezelés,
- további mechanikai megmunkálás,
- a végleges méretek ellenőrzése.
A végleges sorrendet az alkatrész szerkezetének és követelményeinek megfelelően a felelős műszaki szakember határozza meg.
Gyakori kérdések
Kérdések a feszültségmentesítésről
A feszültségmentesítés teljesen megszünteti a belső feszültségeket?
Változik-e az acél szilárdsága feszültségmentesítéskor?
Mennyi ideig tart a hőkezelés?
Megakadályozhatja a hőkezelés a vetemedést marás közben?
Hőkezelnek nagyon nagy szerkezeteket is?
Kapok hőmérsékleti diagramot?
Milyen adatokat kell küldenem az ajánlatkéréshez?
Ajánlatkérés
Ön elküldi a rajzot. Mi kiválasztjuk a megfelelő kemencét.
A méretek, a tömeg és az anyagminőség elegendők ahhoz, hogy megvizsgáljuk, melyik kemence alkalmas, és megadjuk az időpontot.
Ajánlatkérés küldése