


- Početna
- Žarenje za redukciju naprezanja
Glavna usluga
Žarenje za redukciju naprezanja
Žarenje za smanjenje zaostalih naprezanja u velikim zavarenim konstrukcijama, uz kontrolirani ciklus i dijagram žarenja.
Što je žarenje za redukciju naprezanja
Manje zaostalih naprezanja, predvidljivija obrada
Žarenje za redukciju naprezanja je toplinska obrada kojom smanjujemo zaostala naprezanja u metalnom dijelu, bez bitne promjene njegove osnovne strukture.
Kod zavarenih čeličnih konstrukcija provodimo ga nakon zavarivanja, kada želimo smanjiti učinke naprezanja nastalih zbog nejednolikog zagrijavanja i stezanja zavara. Primjenjuje se i kod dijelova nakon strojne obrade i drugih postupaka koji uzrokuju unutarnja naprezanja.
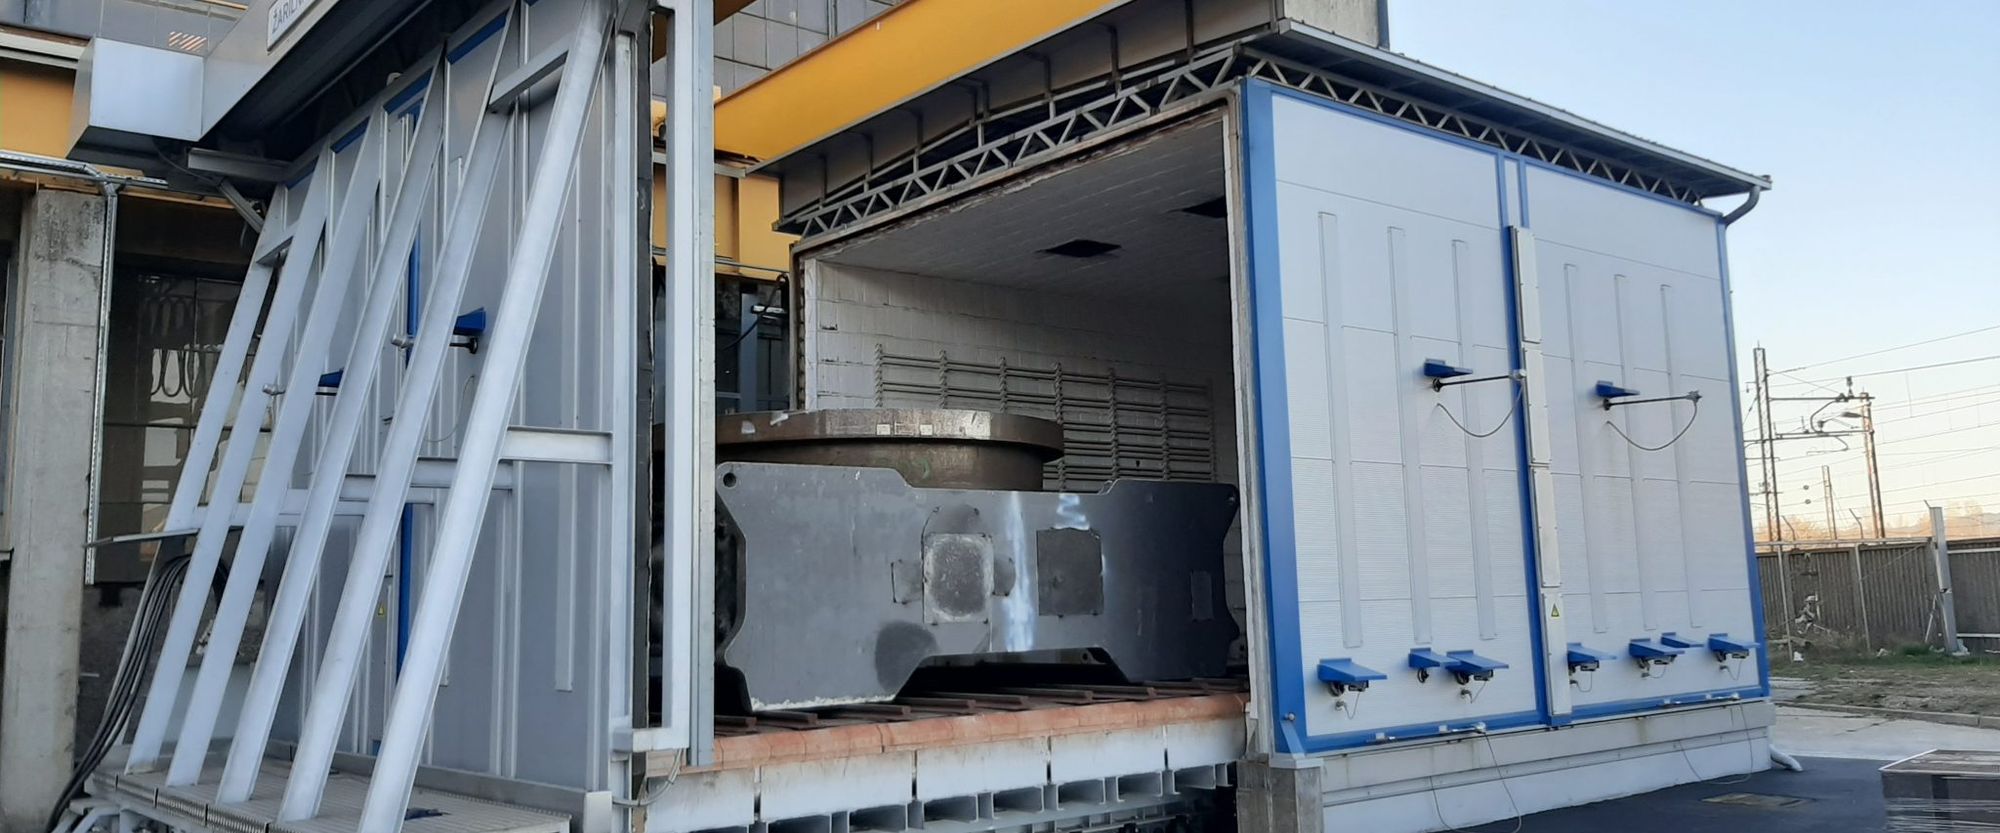
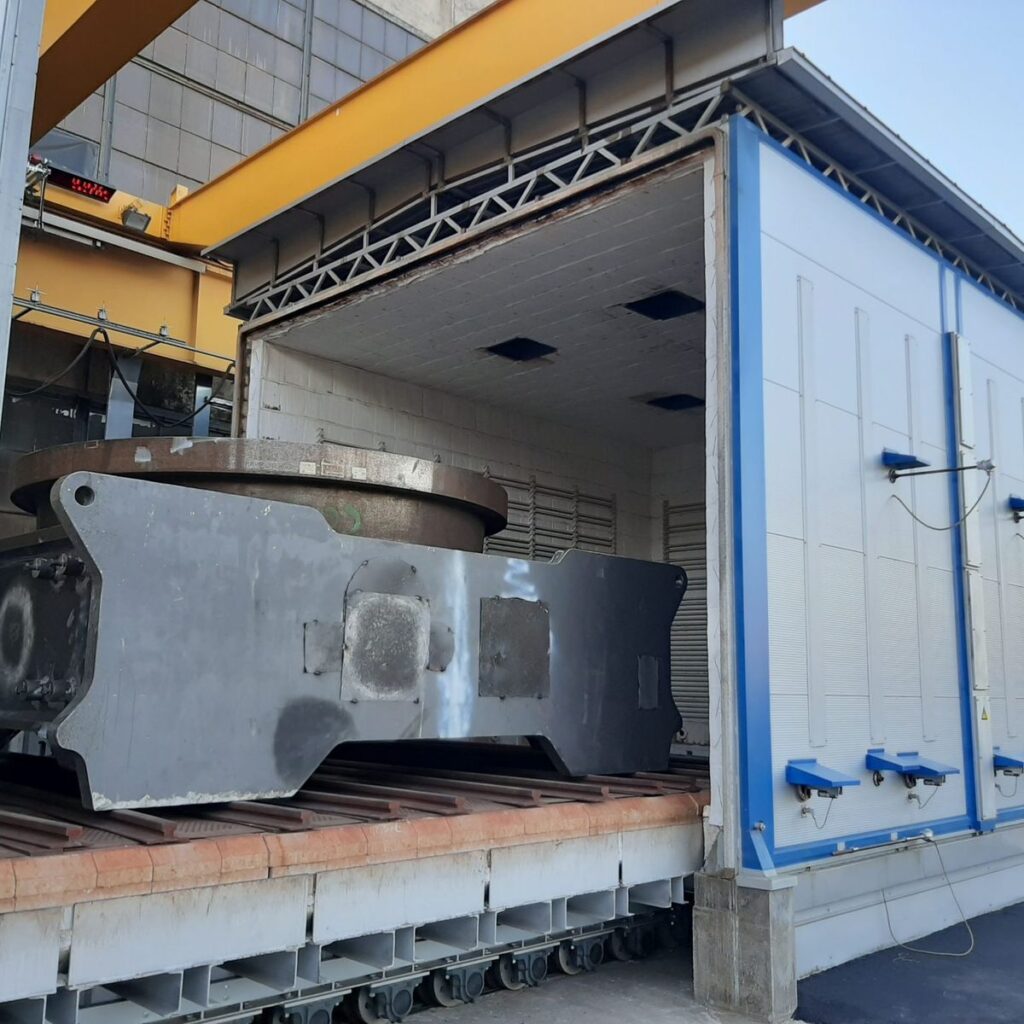
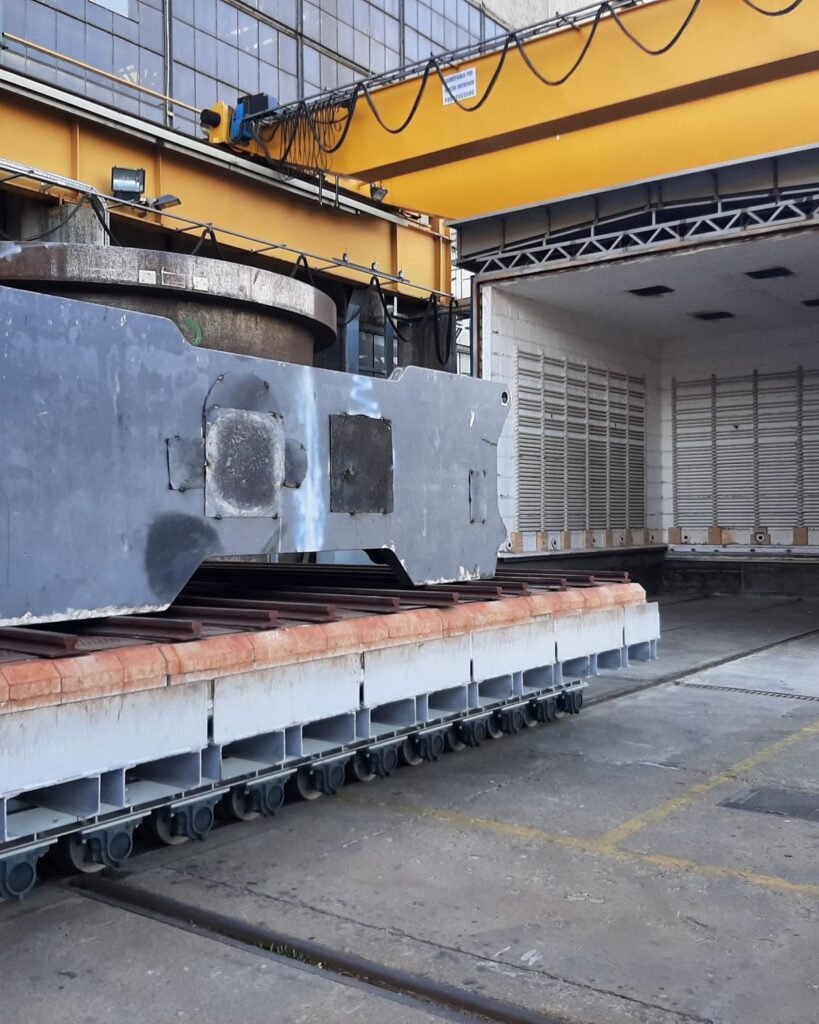
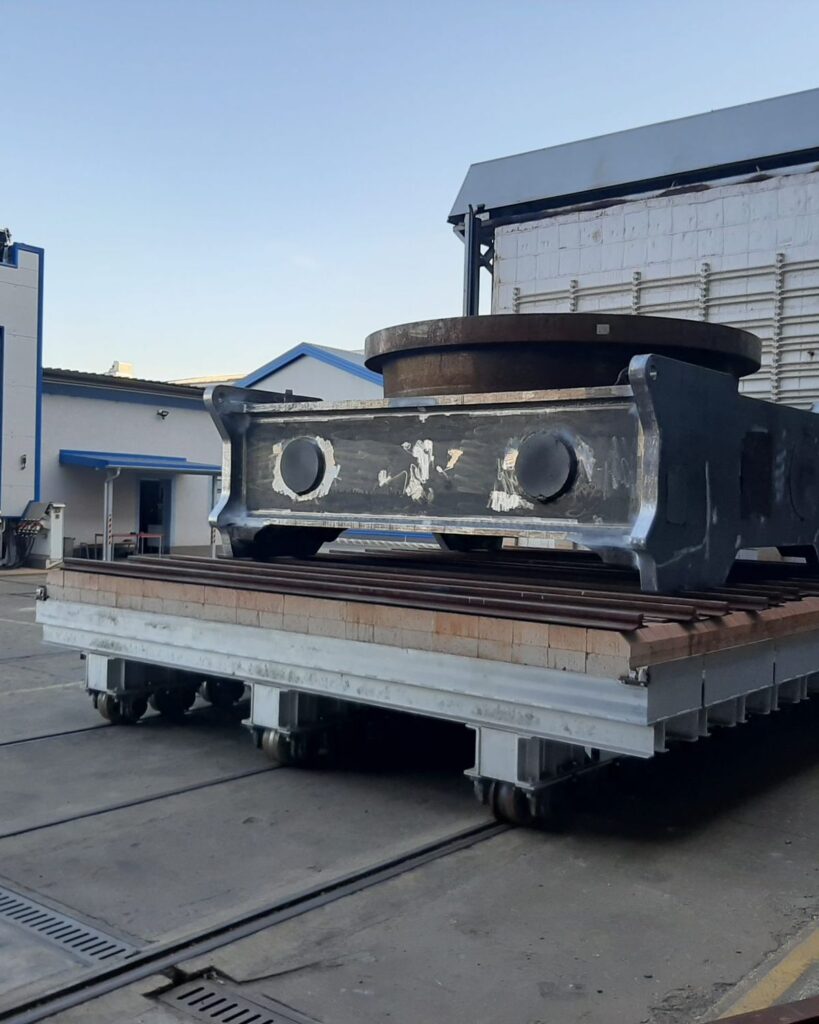
- Zavarene konstrukcije do 12,8 m duljine i 100 t mase
- Temperaturni ciklus prema Vašoj specifikaciji
- Dijagram žarenja za svaki ciklus
Odakle dolaze naprezanja
Zašto u metalu ostaju unutarnja naprezanja
Unutarnja naprezanja ostaju u materijalu i kad na dio ne djeluje nikakva vanjska sila. Nastaju pri zavarivanju, valjanju, savijanju, kovanju, lijevanju i strojnoj obradi.
Zavarivanje
Područje zavara jako se zagrije i širi, a hladniji dijelovi oko njega to ne dopuštaju. Nakon zavarivanja zavar se hladi i steže, ali ne jednako brzo kao ostatak konstrukcije. Dio naprezanja ostaje u obratku i kad se ohladi.
Strojna obrada
Velika zavarena konstrukcija glođe se nakon zavarivanja. Kad skidamo materijal, mijenja se ravnoteža naprezanja, dijelovi konstrukcije mogu se pomaknuti i obradak odstupa od predviđenih mjera. Žarenje prije kritične faze obrade smanjuje taj rizik.
Ciljevi
Što postižemo žarenjem za redukciju naprezanja
Manje zaostalih naprezanja
Kontrolirani ciklus uklanja dio naprezanja nastalih pri proizvodnji.
Dimenzijska stabilnost
Manji rizik od pomaka i deformacija pri daljnjoj obradi.
Priprema za preciznu obradu
Kod uskih tolerancija žarenje je često važan dio proizvodnog slijeda.
Kontrolirani proces
Ispravno odabrano zagrijavanje, držanje i hlađenje ograničava nova toplinska naprezanja.
Očuvana svojstva materijala
Cilj je smanjiti naprezanja bez neželjene značajne promjene strukture ili mehaničkih svojstava.
Dokaz o provedbi
Dijagram žarenja prikazuje tijek ciklusa i može se priložiti dokumentaciji dijela.
Tijek
Žarenje za redukciju naprezanja u šest koraka
Žarenje nije samo zagrijavanje obratka na određenu temperaturu. Važan je svaki dio temperaturnog ciklusa.
- 1
Priprema i određivanje postupka
Provjeravamo materijal, dimenzije, masu, geometriju i potreban temperaturni ciklus, kao i moguće zahtjeve za sonde i dokumentaciju.
- 2
Unos u peć
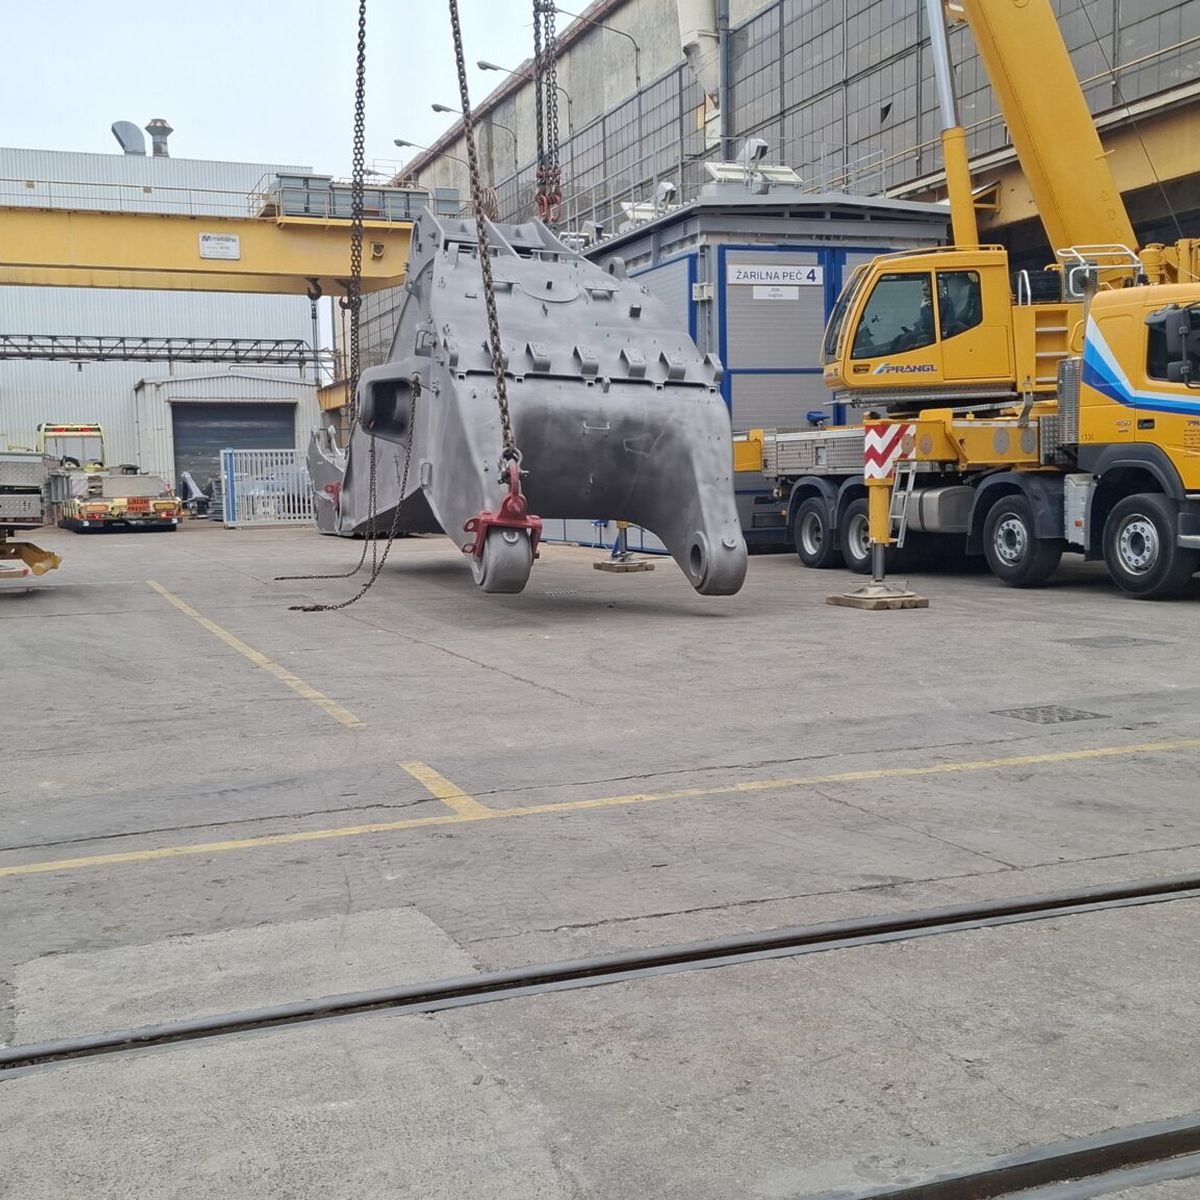
Zavarenu konstrukciju utovarujemo dizalicom i oslanjamo prema masi, obliku i toplinskom širenju. Kod šupljih dijelova osiguravamo izjednačavanje tlaka.
- 3
Kontrolirano zagrijavanje
Brzinu zagrijavanja prilagođavamo materijalu i veličini, jer se površina i jezgra masivnog obratka griju različitom brzinom.
- 4
Držanje na temperaturi
Obradak držimo na traženoj temperaturi onoliko dugo koliko postupak zahtijeva. U toj fazi uklanja se velik dio naprezanja.
- 5
Kontrolirano hlađenje
Hladimo prema propisanom režimu, često zajedno s peći, kako ne bi nastale nove temperaturne razlike.
- 6
Završetak i dokumentacija
Provjeravamo zapis temperature. Dijagram žarenja dobivate s obratkom, a uz termoelemente i izvješće.
Temperaturni ciklus
Zagrijavanje, držanje, hlađenje
Za konstrukcijske čelike stručna literatura često navodi raspon od oko 450 do 650 °C, no to nije opće pravilo. Stvarna temperatura ovisi o kemijskom sastavu, stanju materijala, dimenzijama obratka i propisanom postupku.
Kod masivnog obratka nije dovoljno da senzor u peći dosegne zadanu temperaturu. Presudno je kada je dosegne materijal. Zato u pećima 3 i 4 temperaturu možemo mjeriti izravno na zavarenoj konstrukciji.
Mjerenje i dokumentacijaPrikladni dijelovi
Što najčešće žarimo
Prikladnost postupka provjeravamo za svaki dio posebno, jer se različiti čelici pri zagrijavanju ponašaju različito.
- velike zavarene konstrukcije i masivni zavareni dijelovi
- strojni dijelovi izrađeni zavarivanjem
- konstrukcije prije precizne obrade
- dijelovi složene geometrije i uskih tolerancija
- dijelovi kod kojih tehnička dokumentacija zahtijeva žarenje
Usporedba
Žarenje za redukciju naprezanja i drugi postupci žarenja
Postupci se razlikuju po svrsi, temperaturi, vremenu držanja i brzini hlađenja pa se ne mogu proizvoljno zamjenjivati.
| Postupak žarenja | Glavna svrha |
|---|---|
| Žarenje za redukciju naprezanja | Smanjenje zaostalih naprezanja uz što manju promjenu osnovne strukture. |
| Meko žarenje | Smanjenje tvrdoće i bolja obradivost određenih čelika. |
| Rekristalizacijsko žarenje | Uklanjanje učinka hladnog očvršćivanja nakon hladnog oblikovanja. |
| Normalizacijsko žarenje | Preoblikovanje strukture čelika radi povoljnije strukture i boljih svojstava. |
| Difuzijsko žarenje | Smanjenje kemijske nehomogenosti difuzijom pri visokim temperaturama. |
Temperaturni režim
O čemu ovisi pravi ciklus
Ne postoji program koji odgovara svim zavarenim konstrukcijama. Prije početka uzimamo u obzir sve navedene čimbenike.
Vrsta materijala
Različiti čelici imaju različit sastav i ograničenja pri toplinskoj obradi.
Debljina
Masivni dijelovi griju se i hlade drukčije od tankostjenih.
Geometrija
Šuplji dijelovi i nejednake debljine utječu na prijenos topline.
Veličina i masa
Veća toplinska masa traži drukčije planiranje ciklusa.
Zahtjevi naručitelja
Dokumentacija može propisivati temperaturu, vrijeme, brzine i mjerenja.
Daljnja obrada
Važno je hoće li se obradak nakon žarenja još glodati, bušiti ili zavarivati.
Redoslijed
Žarenje prije strojne obrade
Ako je žarenje propisano ili tehnološki opravdano, provodimo ga prije kritične faze strojne obrade. Tipičan redoslijed je:
- izrada pojedinačnih dijelova,
- sastavljanje i zavarivanje konstrukcije,
- kontrola i priprema zavarene konstrukcije,
- žarenje za redukciju naprezanja,
- daljnja strojna obrada,
- kontrola završnih mjera.
Konačni redoslijed određuje odgovorna tehnička osoba u skladu s konstrukcijom i zahtjevima dijela.
Česta pitanja
Pitanja o žarenju za redukciju naprezanja
Uklanja li žarenje unutarnja naprezanja potpuno?
Mijenja li se čvrstoća čelika pri žarenju za redukciju naprezanja?
Koliko traje žarenje?
Može li žarenje spriječiti deformacije pri glodanju?
Možete li žariti vrlo velike konstrukcije?
Dobivam li temperaturni dijagram?
Koje podatke moram poslati za upit?
Upit
Vi pošaljete nacrt. Mi biramo prikladnu peć.
Dimenzije, masa i materijal dovoljni su da provjerimo koja je peć prikladna i javimo Vam termin.
Pošaljite upit